


De met 3LPE (Three-Layer Polyethyleen Coated Pipe) gecoate buis wordt beschermd door een fusion-bonded epoxyprimer, een copolymeerkleefstof en een geëxtrudeerde polyethyleen buitenlaag. Het coatingsysteem wordt aangebracht over naadloze of gelaste stalen leidingbuizen. De FBE-primer wordt rechtstreeks op het gestraalde en verwarmde staaloppervlak aangebracht, waardoor het primaire corrosiebeschermingsoppervlak ontstaat; De lijm zorgt voor de chemische en mechanische binding tussen de epoxy en het polyethyleen; en de PE-laag biedt de dikte, taaiheid en vochtbestendigheid die nodig zijn om de buis te beschermen tijdens hijsen, transport, opslag, graven op het water en opvullen. Het systeem wordt doorgaans gespecificeerd voor ondergrondse of ondergedompelde olie-, gas- en transportpijpleidingen, verzamellijnen, rivierovergangen en routes door natte of corrosieve grond, waar corrosiebestendigheid moet worden gecombineerd met bescherming tegen schokken, indeuken en schuren. Voor HDD-weerstand, gesteentevulling, verhoogde gebruikstemperatuur of betonballastcoating vereisen coatingklasse, slijtvastheid, cutback-geometrie en veldverbindingscompatibiliteit projectspecifieke kwalificatie.
Een 3LPE-coatingsysteem moet worden beschouwd als een geïntegreerd, op standaarden gebaseerd corrosiebeschermingssysteem dat is ontworpen, gekwalificeerd en gecontroleerd voor de gespecificeerde gebruiksomstandigheden, en niet als een eenvoudige combinatie van drie coatinglagen. De coating moet effectieve weerstand bieden tegen bodemverontreiniging en verwachte thermische cycli; deze eigenschappen mogen echter niet worden gebruikt om onvolledige FBE-dekking, onvoldoende FBE-uitharding of onvoldoende hechting van de lijm te compenseren.
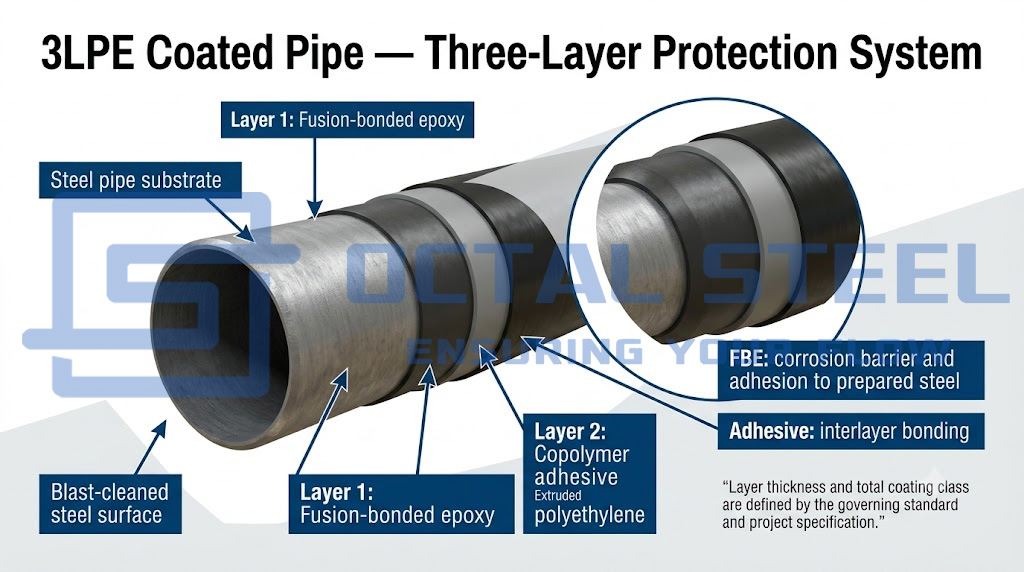
GNEE levert 3LPE-gecoate buizen met naadloze basisbuis, HFW/ERW, LSAW en SSAW voor ondergrondse of ondergedompelde olie-, gas- en transportpijpleidingen. Basisbuis- en coatingvereisten kunnen worden gecoördineerd met API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 en goedgekeurde projectspecificaties. De volgende tabel scheidt de functie en het primaire acceptatieprobleem van elke laag in het 3PE-coatingsysteem.
| Afdekkende laag | Materiaal | Technische functie | Primaire acceptatiezorg |
|---|---|---|---|
| Eerste laag | Fusion-gebonden epoxy (FBE) | Hecht aan geprepareerd staal en biedt de primaire corrosiebeschermingsinterface | Oppervlaktereinheid, profiel, applicatietemperatuur, uitharding en filmcontinuïteit |
| Tweede laag | Copolymeer of entlijm | Chemisch en mechanisch verbindt de epoxy met de polyethyleenlaag | Materiaalcompatibiliteit, extrusietemperatuur en toepassingsvenster |
| Derde laag | geëxtrudeerd polyethyleen | Biedt vochtbestendigheid en beschermt de onderliggende lagen tegen stoten, indeuken en schuren | Totale dikte, continuïteit, slagvastheid en hanteringsschade |
Specificaties van 3LPE gecoate buis
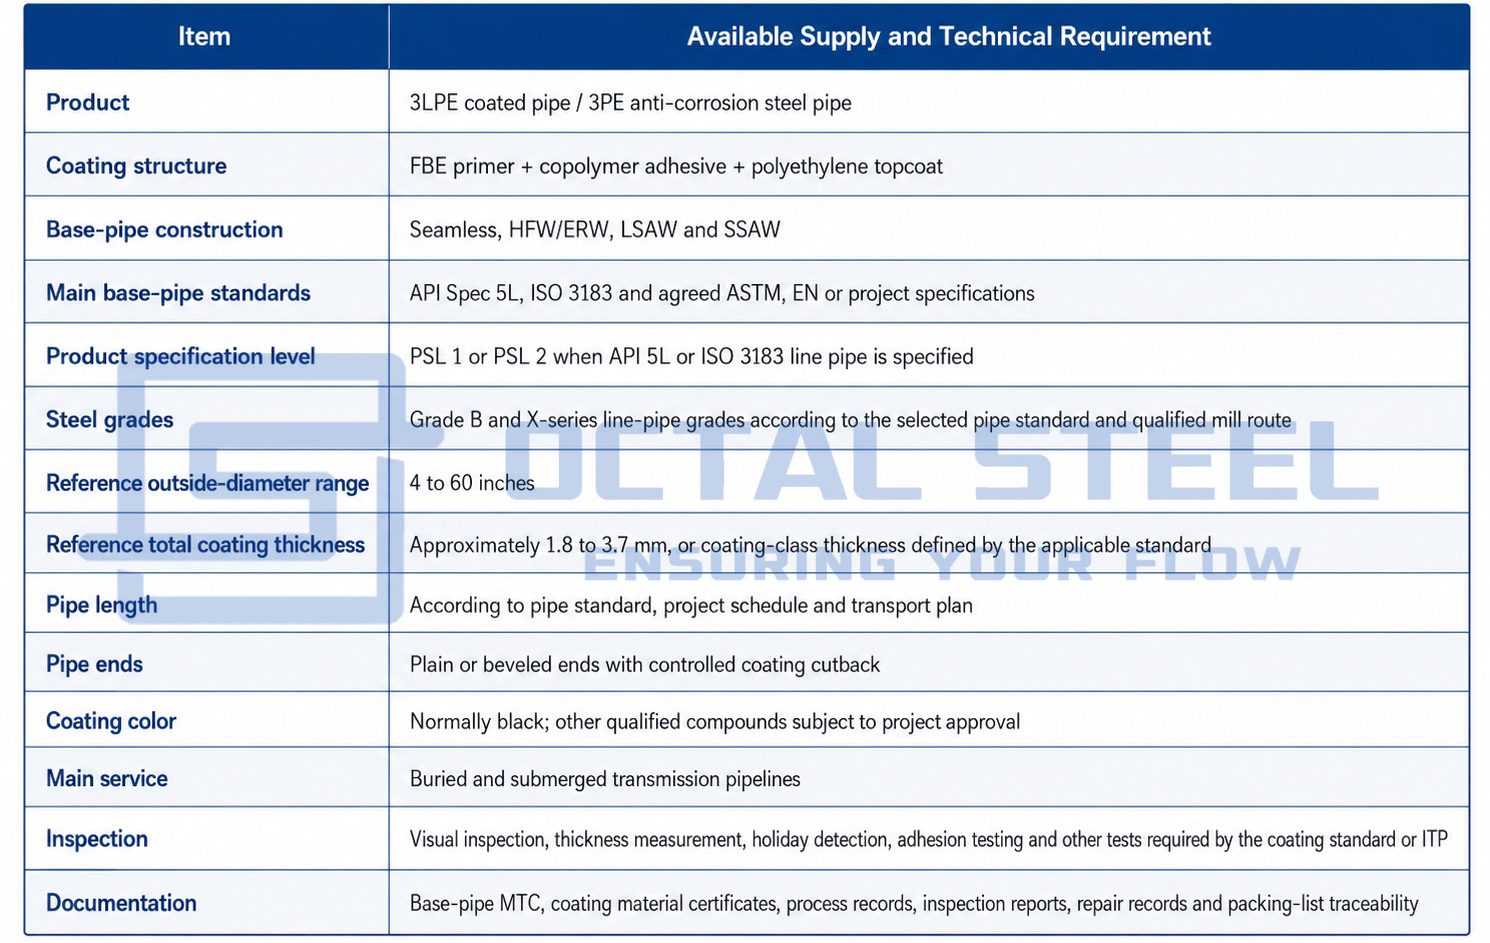
Het leveringsbereik van 4-60 inch en het coatingreferentiebereik van ongeveer 1,8-3,7 mm. De uiteindelijke beschikbaarheid is afhankelijk van de afmetingen van de basisbuis, de capaciteit van de coatinglijn, de coatingklasse en de projectkwalificatie.
Downloaden: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
3LPE Pipeline-normen en naleving
De basisbuis en de buitencoating worden geregeld door verschillende technische documenten. Het basisbuiscertificaat bevestigt het staalproduct. Dit alleen bevestigt niet dat de buitencoating voldoet aan de projectcoatingspecificaties.
| Regel | Scope in een 3LPE-buisbestelling |
|---|---|
| ISO21809-1:2018 | In de fabriek aangebrachte drielaagse PE- en PP-buitencoatings voor ondergrondse of ondergedompelde stalen buizen |
| DIN 30670-1:2024 | In de fabriek aangebrachte geëxtrudeerde polyethyleen coatings op stalen buizen en fittingen |
| CSA Z245.21:22 | Kwalificatie, toepassing, inspectie, testen, hanteren en opslag van in de fabriek aangebrachte polyethyleencoating voor stalen buizen |
| API-specificatie 5L | Productie- en acceptatievereisten voor naadloze en gelaste stalen leidingbuizen |
| ISO3183:2019 | PSL 1 en PSL 2 naadloze en gelaste stalen buizen voor pijpleidingtransportsystemen |
| ISO8501-1 | Visuele evaluatie van de reinheid van het staaloppervlak vóór het coaten |
| ISO 8502-serie | Evaluatie van stof, oplosbare zouten en andere oppervlakteverontreinigingen |
| ISO 8503-serie | Meting en evaluatie van gestraald oppervlakteprofiel |
| Projectcoatingspecificatie | Temperatuurklasse, dikteklasse, verlaging, testfrequentie, acceptatiecriteria en documentatie |
ISO 3183:2019 blijft geldig na de herziening in 2026 en heeft betrekking op naadloze en gelaste stalen buizen PSL 1 en PSL 2. DIN vermeldt DIN 30670-1:2024 als de huidige in de fabriek toegepaste standaard voor geëxtrudeerde PE-coating, terwijl CSA Z245.21:22 kwalificatie-eisen, toepassing, inspectie, testen, hanteren en opslag van de coating omvat.
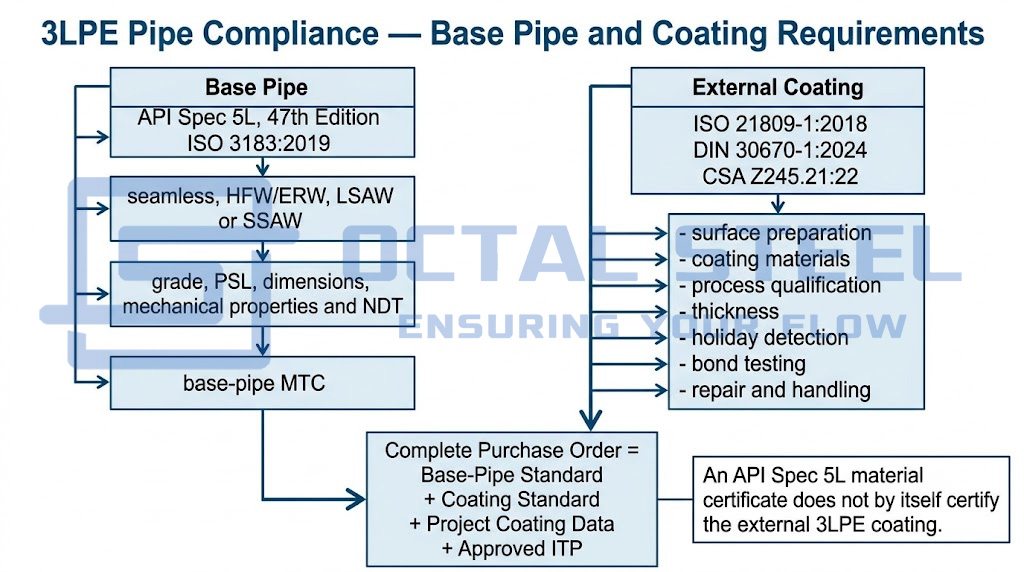
Daarom moet een inkooporder beide documenten identificeren, bijvoorbeeld:
API Spec 5L PSL 2-leidingbuis met 3LPE buitencoating conform ISO 21809-1, inclusief gespecificeerde coatingklasse, ontwerptemperatuur, minimale dikte, inkorting en project-ITP.
Door alleen “API 5L 3LPE-buis” te schrijven, zijn de coatingklasse- en acceptatie-eisen onvolledig.
Representatieve dikte van 3LPE-coating
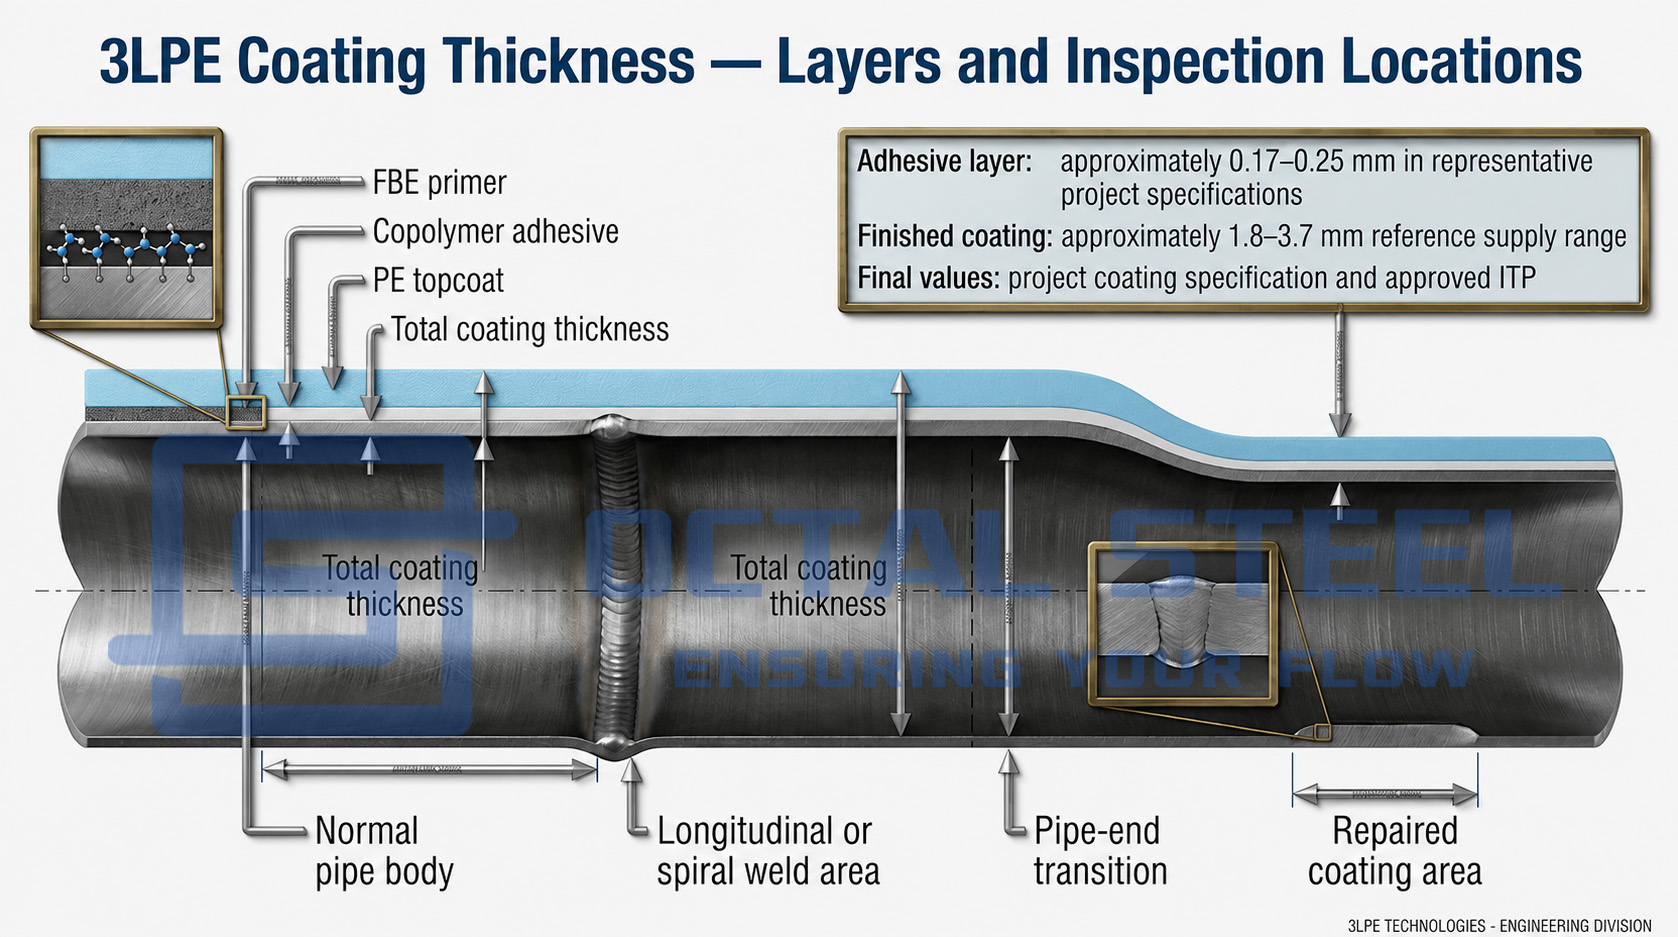
De totale dikte van een 3LPE-buis wordt bepaald door de buisdiameter, coatingklasse, gebruikstemperatuur, hanteringsrisico en projectspecificatie. Het mag niet als één universele waarde worden beschouwd.
Een representatief systeem kan het volgende omvatten:
- FBE-primer: normaal gespecificeerd als minimale droge laagdikte;
- lijmlaag: doorgaans rond de 0,17–0,25 mm in projectspecificaties;
- PE-laag: aangepast om de vereiste totale dikte te bereiken;
- totale afgewerkte coating: doorgaans binnen ongeveer 1,8-3,7 mm voor standaardproductreeksen.
Deze cijfers zijn referentiewaarden en geen automatische acceptatiecriteria. Uit gepubliceerde operatorspecificaties blijkt dat de minimale totale dikte kan variëren, afhankelijk van de buitendiameter van de buis. Een openbare projectspecificatie definieert bijvoorbeeld minimale diktecategorieën van 2,5, 2,8, 3,0 en 3,3 mm voor toenemende groepen buisdiameters.
De offerteaanvraag moet het volgende vermelden:
- minimale FBE-dikte;
- minimale lijmdikte;
- minimale totale laagdikte;
- normale of versterkte coatingklasse;
- lokale dikte beneden het toegestane minimum;
- frequentie van diktemeting;
- als extra slijtvaste bescherming nodig is.
3LPE versus FBE versus 3LPP-coating
FBE, 3LPE en 3LPP zijn in de fabriek aangebrachte pijpcoatingsystemen die aan elkaar gerelateerd zijn. FBE vormt de directe corrosiebarrière op het voorbereide staaloppervlak en kan alleen of als grondlaag in 3LPE- en 3LPP-systemen worden gebruikt. 3LPE voegt een lijm- en polyethyleenlaag toe om de impact-, slijtvastheid- en vochtbestendigheid te verbeteren, terwijl 3LPP polypropyleen gebruikt voor betere prestaties bij hogere temperaturen.
De keuze tussen deze systemen hangt af van de bedrijfstemperatuur, installatiemethode, bodem- en vulconditie, manipulatierisico, compatibiliteit met veldverbindingen en gekwalificeerde limieten van het volledige coatingsysteem. De volgende tabel vergelijkt de structuur, het gedrag tijdens de service, de inspectiefocus en de belangrijkste selectiebeperkingen.
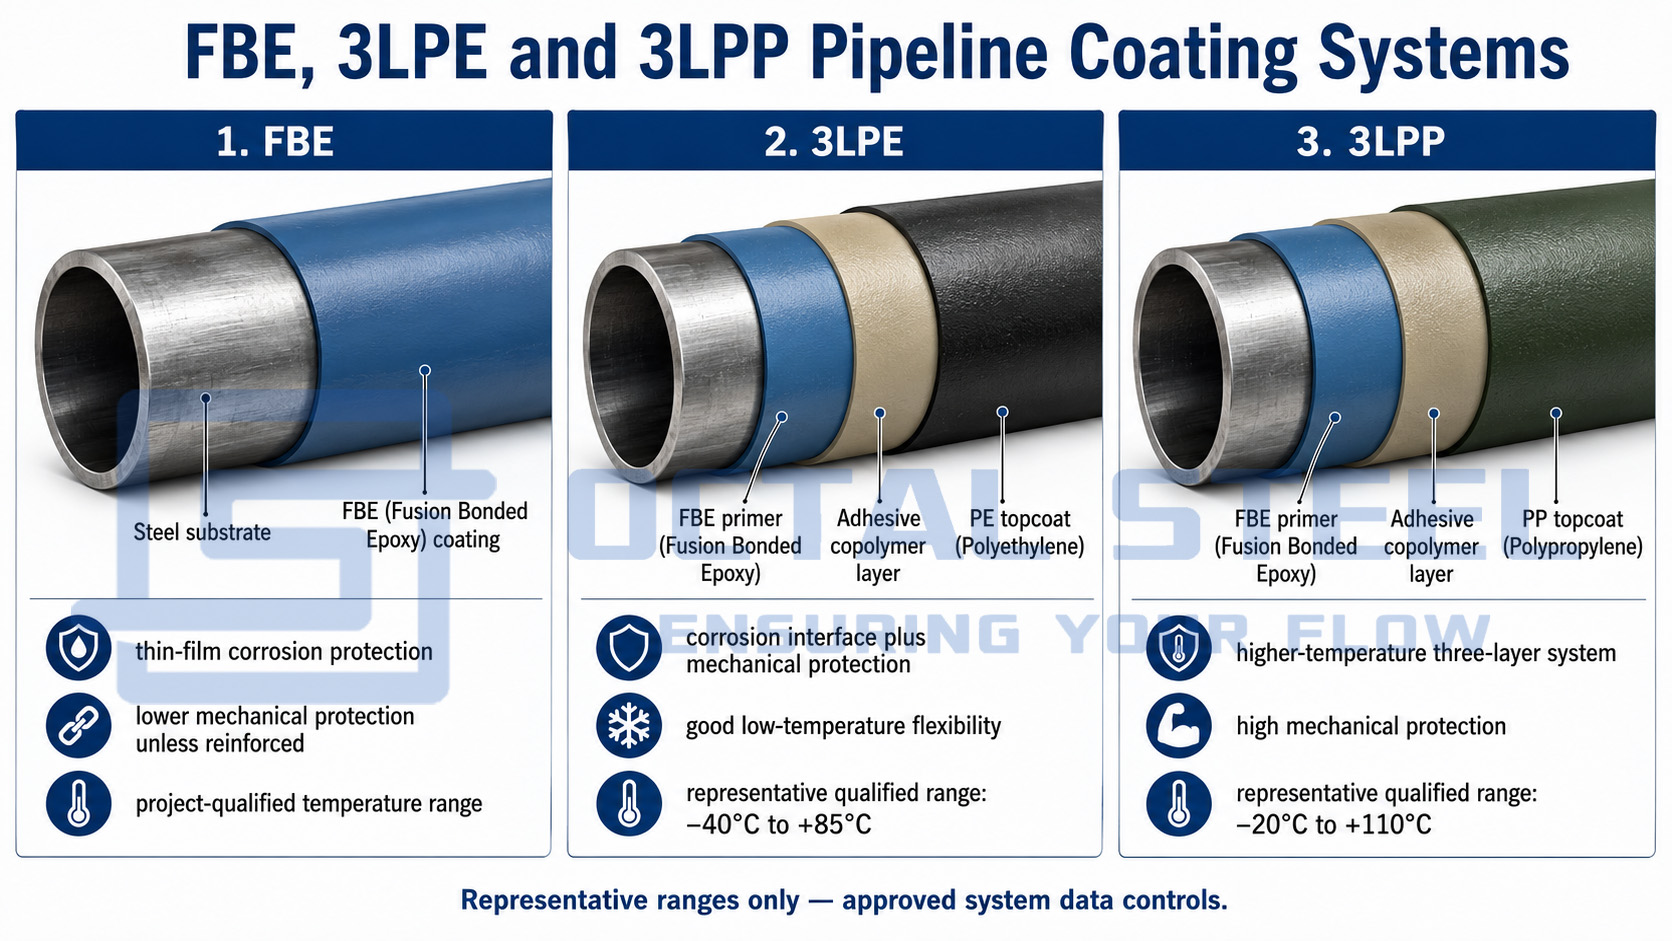
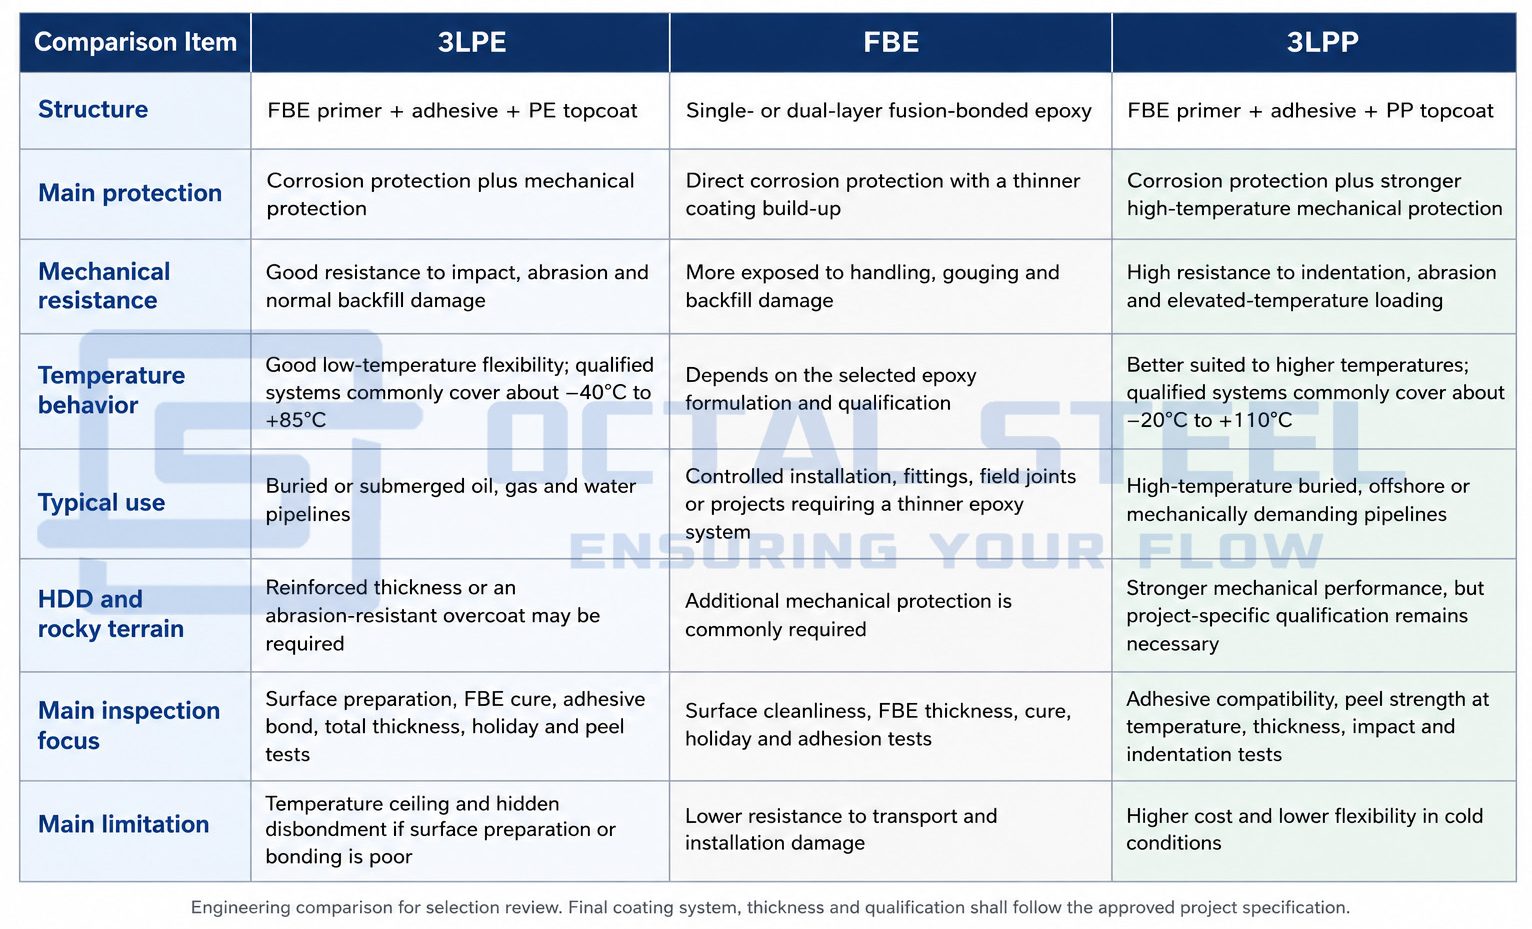
De weergegeven temperatuurbereiken zijn representatieve waarden van gekwalificeerde systemen. De definitieve selectie moet voldoen aan de goedgekeurde technische fiche voor de coating, de bedrijfstemperatuur, de installatiemethode, de toestand van de opvulling en de projectspecificatie.
Downloaden: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE vergeleken met 2LPE
Bij een PE-systeem met twee lagen wordt doorgaans de op zichzelf staande FBE-primer weggelaten of wordt gebruik gemaakt van een vereenvoudigde primer/lijm-opstelling. Een compleet 3LPE-systeem biedt een duidelijke epoxy{2}}corrosiebarrière voor staal, een hechtlaag en een afzonderlijke buitenste mechanische laag.
De twee systemen mogen niet als uitwisselbaar worden beschouwd. Het project moet bevestigen:
- of FBE-primer verplicht is;
- de vereiste kathodische lossingsprestaties;
- de temperatuurklasse;
- de dikteklasse;
- testmethoden;
- Compatibiliteit met de veldverbindingscoating.
Gewicht van 3LPE-gecoate buis
Het gewicht van een afgewerkte gecoate buis is de som van de massa van de blanke stalen buis en de massa van alle coatinglagen.
Voor elke coatinglaag:
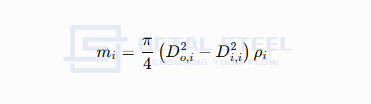
Waar:
- MJo= coatingmassa per meter;
- DIk hoorde het= buitendiameter na het aanbrengen van die laag;
- Dik, ik= diameter voordat die laag werd aangebracht;
- JOUJo= dichtheid van het coatingmateriaal.
De totale massa van de gecoate buis is:
Mtotaal= mstaal+mFBE+mlijm+mPE
Voor verzendingsplanning moet bij de berekening ook rekening worden gehouden met:
- de lengte ongecoat (cutback) aan beide uiteinden;
- de werkelijke gemiddelde dikte van de coating;
- tijdelijke koppelingen, eindbeschermers of pluggen;
- reparatie materiaal;
- het gewicht van bundel, wieg en verpakking.
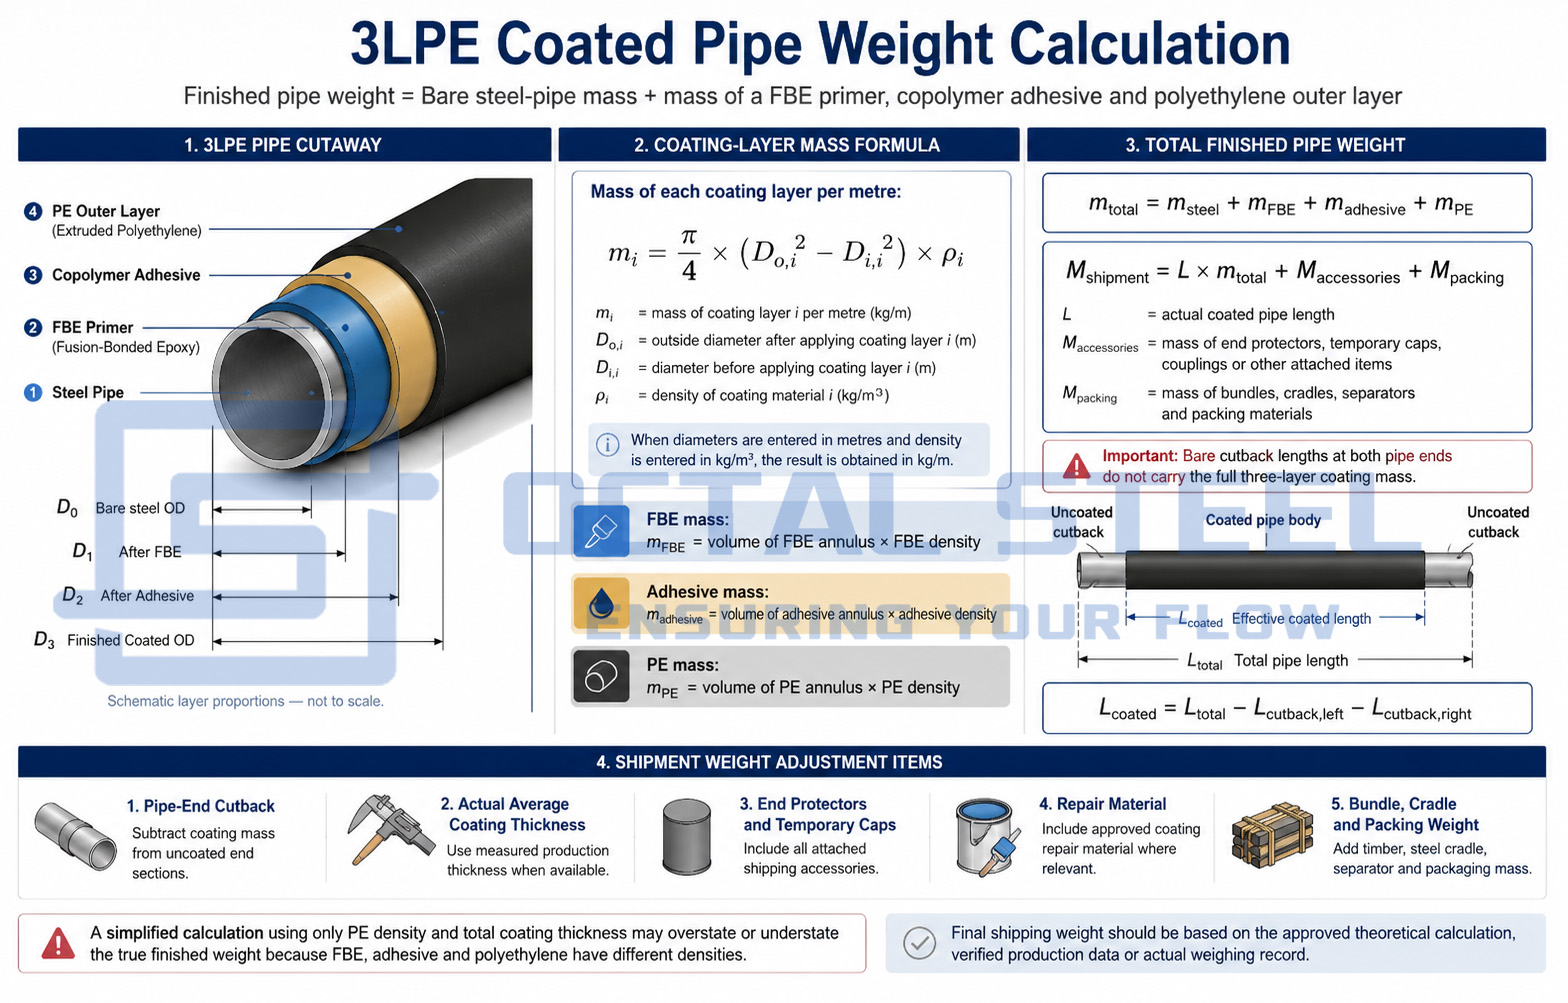
Een vereenvoudigde berekening waarbij alleen de PE-dichtheid en de totale laagdikte worden gebruikt, kan de werkelijke waarde overschatten of onderschatten, omdat FBE, lijm en polyethyleen verschillende dichtheden hebben. Het uiteindelijke verzendgewicht moet gebaseerd zijn op de goedgekeurde theoretische berekening of op de registratie van het werkelijke productiegewicht.
3LPE-coatingproductieproces
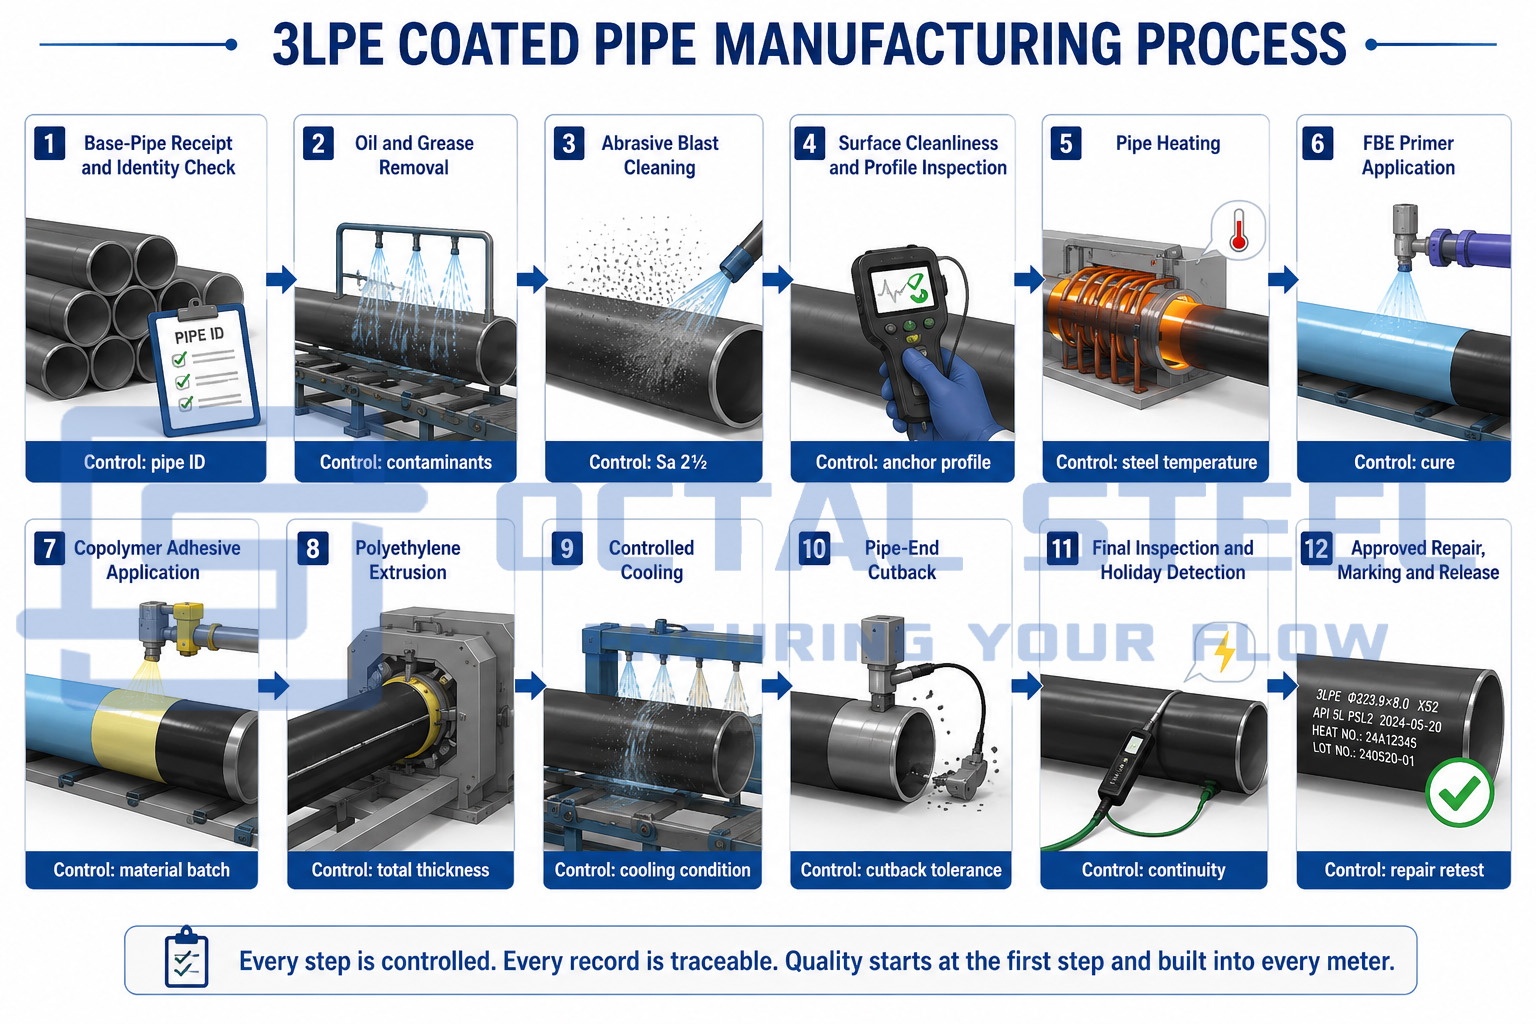
1. Ontvangst van de basispijplijn en identiteitsverificatie
Elke pijp wordt ontvangen op basis van de productiegegevens. Buisnummer, gietnummer, standaard, kwaliteit, buitendiameter, wanddikte, lengte en eindvoorbereiding worden vóór het coaten geverifieerd.
Oppervlaktedefecten die het aanbrengen van de coating kunnen belemmeren – zoals schilfers, lasspatten, diepe krassen, lamineringen of scherpe uitsteeksels – worden geïdentificeerd en verwijderd. Door het slijpen mag de resterende wanddikte niet onder de acceptatie-eis van de basisbuis komen.
2. Verwijdering van olie, vet en verontreinigingen
Olie, vet, zouten, markeringslijm en andere verontreinigingen worden vóór het stralen verwijderd. Het stralen van een vervuild oppervlak kan vuil in het profiel vastzetten en de langdurige hechting van de epoxy verminderen.
Het reinigingsrapport moet de methode, verbruiksartikelen en het resultaat van de inspectie identificeren.
3. Reinigen door middel van gritstralen
Het buitenoppervlak van de buis wordt gestraald tot de mate van reinheid die vereist is door de goedgekeurde coatingspecificatie, meestal in de buurt van wit metaal, equivalent aan Sa 2½ volgens ISO 8501-1.
Het voorbereide oppervlak wordt gecontroleerd om te verifiëren:
- visuele reinheid;
- het ankerprofiel;
- stofverontreiniging;
- oplosbare zouten indien nodig;
- staaldefecten opnieuw blootgelegd;
- vochtigheid of flitsoxidatie.
ISO 8501-1 definieert de visuele voorbereidingsgraden, terwijl de procedures van ISO 8503 worden gebruikt om het profiel van het gestraalde oppervlak te evalueren.
4. Buisverwarming
De buis wordt verwarmd tot de gekwalificeerde FBE-toepassingstemperatuur. De temperatuur wordt gemeten met gekalibreerde instrumenten en samen met de lijnsnelheid, diameter en wanddikte van de buis geregistreerd.
Het goedgekeurde temperatuurvenster moet de gegevens van de leverancier van het coatingmateriaal en de gekwalificeerde applicatieprocedurespecificatie volgen. Het aanbrengen van de FBE onder het gekwalificeerde venster kan de uitharding en hechting verminderen. Een te hoge temperatuur kan het poeder beschadigen of de interactie tussen de epoxy en de lijm veranderen.
5. Aanbrengen van FBE-primer
Elektrostatisch geladen epoxypoeder wordt op het verwarmde staal gespoten. Het poeder smelt, vloeit en begint uit te harden, waardoor de belangrijkste anticorrosielaag wordt gevormd.
Controle over de FBE-applicatie omvat:
- de poederbatch;
- het aandeel nieuw/teruggewonnen poeder waarbij recycling is toegestaan;
- de staat van de spuitpistolen;
- de temperatuur van de buis;
- lijnsnelheid;
- gelerings- en uithardingsgedrag;
- de minimale drogelaagdikte.
6. Aanbrengen van lijm
De copolymeerlijm wordt aangebracht terwijl de FBE binnen het gekwalificeerde lijmvenster blijft. De timing van het aanbrengen is van cruciaal belang: de laag moet correct reageren op de epoxy en tegelijkertijd de polyethyleenlaag accepteren.
De extrusietemperatuur, de stroomsnelheid en de tijd tussen het aanbrengen van de FBE en de lijm worden geregistreerd.
7. Extrusie van polyethyleen
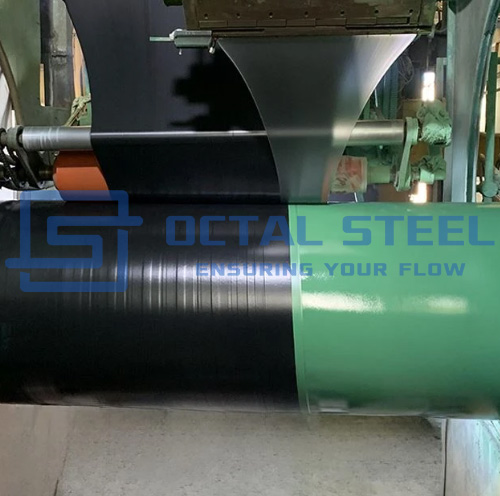
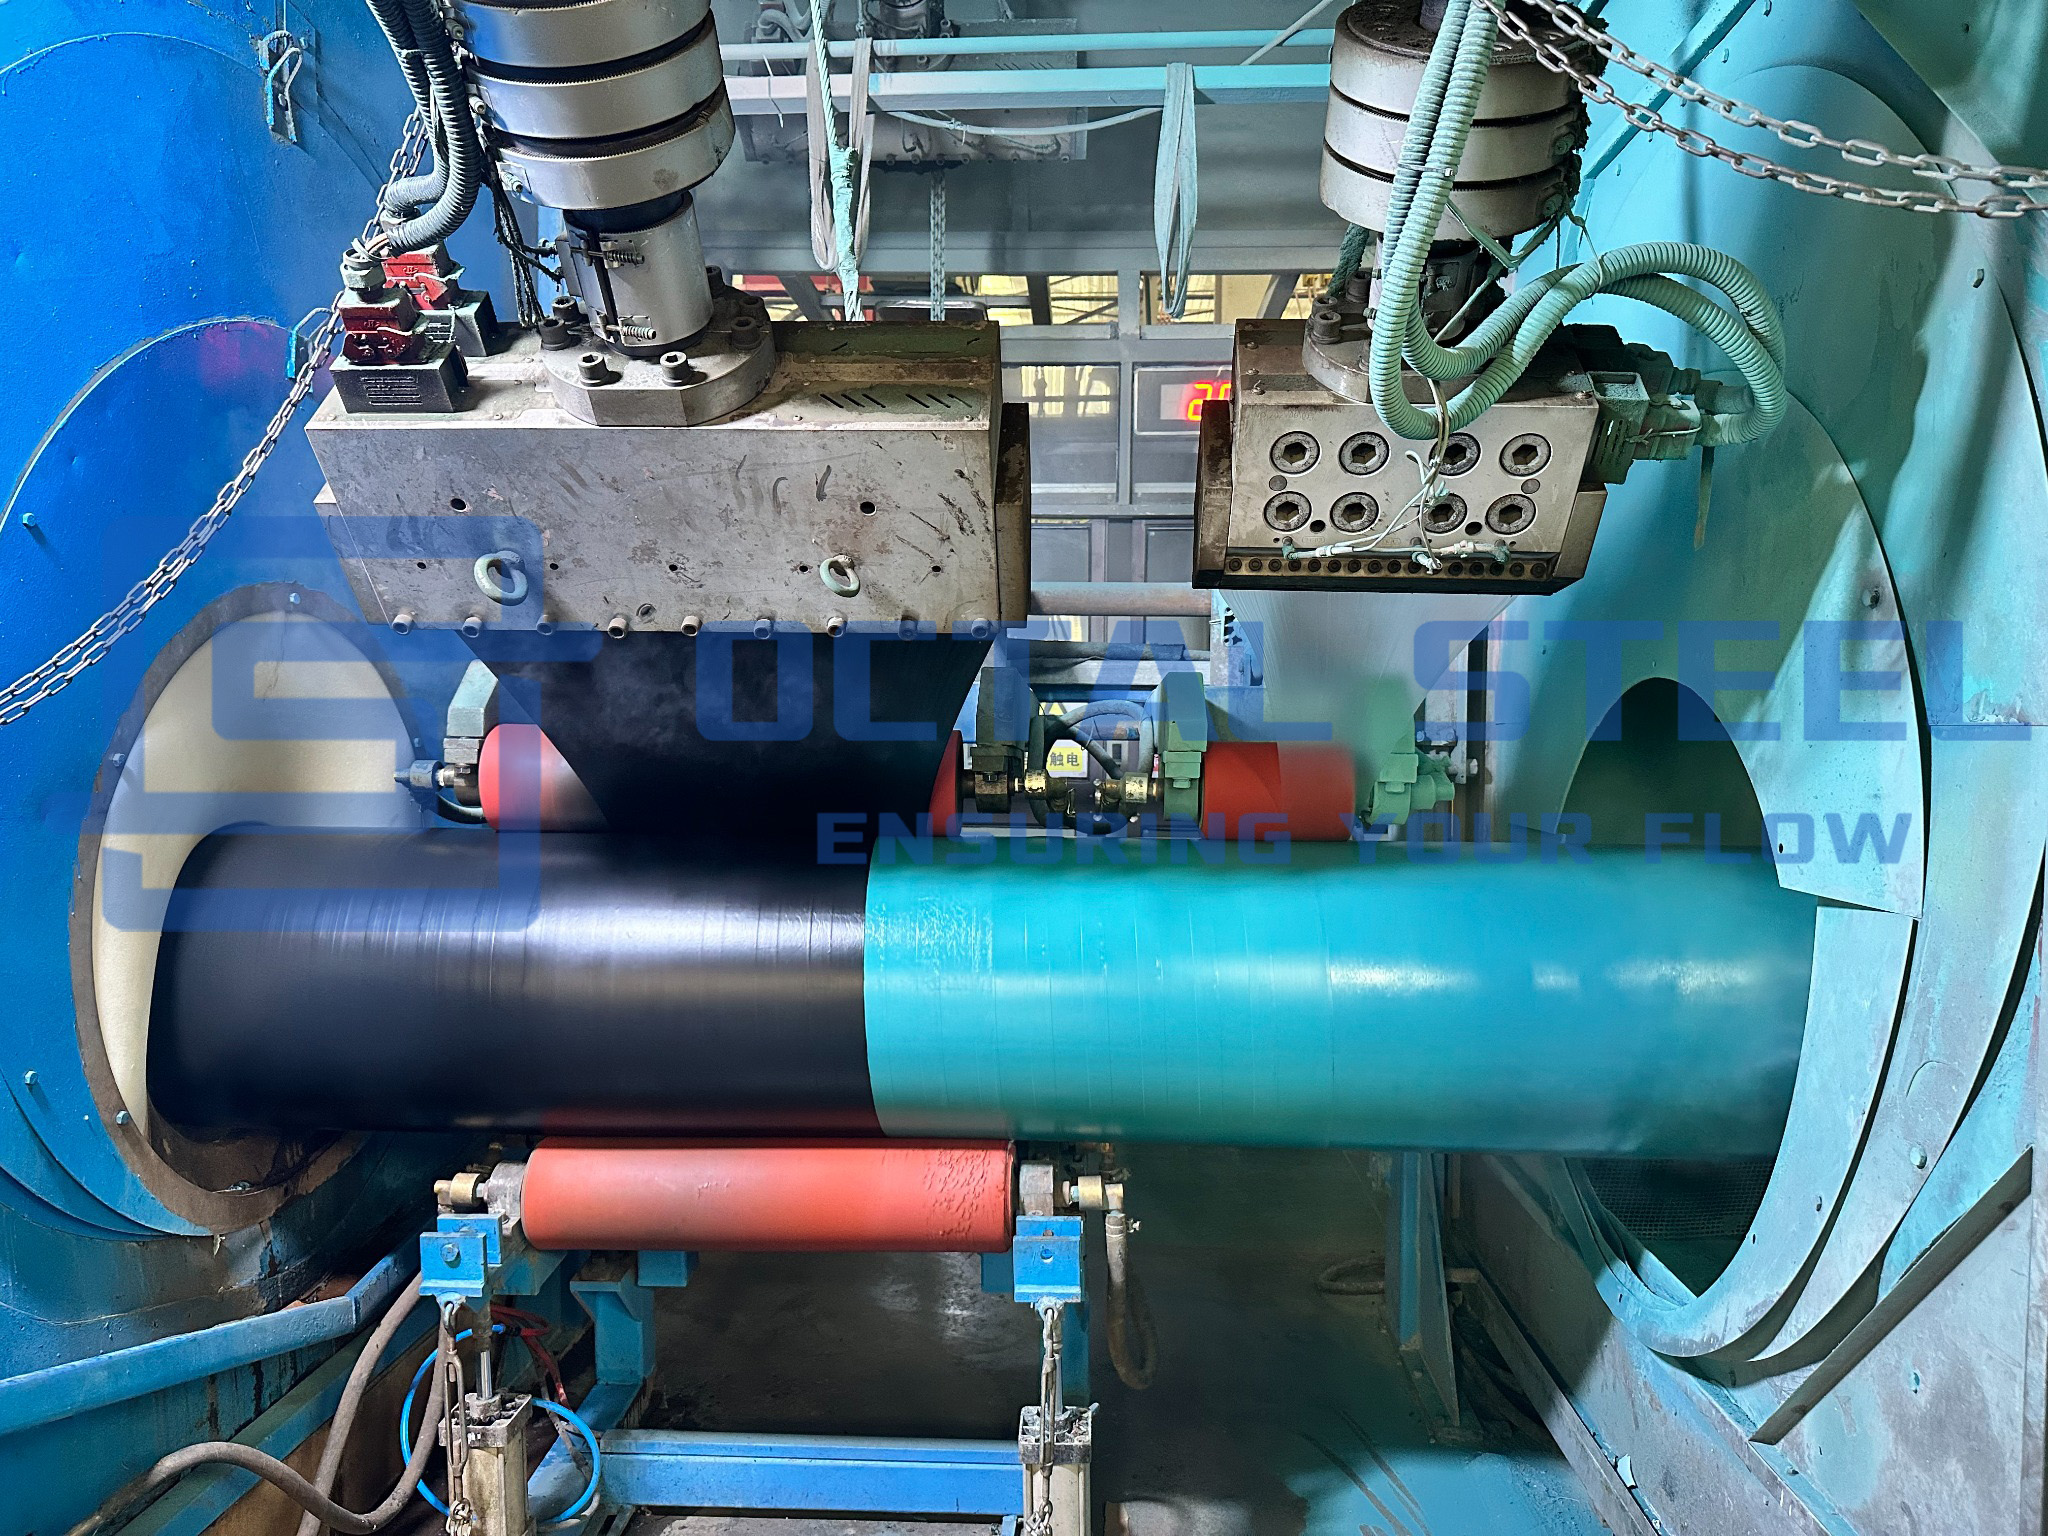
De buitenste PE-laag wordt door extrusie aangebracht en op de lijm gedrukt om ingesloten lucht, zwakke overlappingsgebieden en openingen nabij longitudinale of spiraalvormige lasnaden te voorkomen.
De dikte van de buitenlaag wordt gecontroleerd om de gespecificeerde algehele coatingklasse te bereiken.
8. Koelen en temperen
De gecoate buis wordt volgens een gekwalificeerde procedure gekoeld totdat deze kan worden gehanteerd en geïnspecteerd zonder vervorming of schade aan de coating.
Koelomstandigheden mogen geen scheuren, kromtrekken, delaminatie of ongecontroleerde restspanningen veroorzaken.
9. Inkorten van buisuiteinden
De coating wordt aan elk uiteinde van de buis verwijderd of beëindigd om veldlassen en veldcoating van de verbinding mogelijk te maken.
De bestelling moet het volgende definiëren:
- de lengte van de bezuiniging;
- dimensionale tolerantie;
- de hoek van de rand van de coating;
- de toestand van het blootgestelde staal;
- de voltooiing van de lijm;
- tijdelijke bescherming van het blote uiteinde;
- Compatibiliteit met automatisch of handmatig lassen.
Een gepubliceerde operatorspecificatie gebruikt 120 mm met tolerantie +20/âˆ'0 mm als standaardreductie en 150 mm met dezelfde tolerantie waar automatisch lassen extra ruimte vereist. Deze waarden zijn projectspecifieke voorbeelden en geen universele dimensies.
10. Eindinspectie, reparatie en markering
Elke buis wordt onderworpen aan visuele inspectie, verificatie van de laagdikte en detectie van discontinuïteiten. Toelaatbare coatingschade wordt gerepareerd met een goedgekeurd systeem en opnieuw geïnspecteerd met dezelfde toepasselijke acceptatiemethode.
De oorspronkelijke identiteit van de buis wordt vervolgens hersteld op de afgewerkte 3PE corrosiewerende stalen buis.
Publieke operatorspecificaties vereisen gedocumenteerde controle van oppervlaktevoorbereiding, pijpverwarming, FBE-applicatie, lijm- en PE-extrusie, afschrikken, voorbereiding voor inkorten, instrumentkalibratie, reparaties en behandeling van gecoate pijpen.
Inspectie en acceptatie van 3LPE gecoate buis
Een betrouwbaar 3PE-coatingsysteem wordt bevestigd door procesregistraties en testen van eindproducten, en niet alleen door het uiterlijk.
| inspectie punt | Hoe te verifiëren | Wat bevestigt | Gecontroleerd risico |
|---|---|---|---|
| Pijpidentiteit | Markering en documentbeoordeling | De juiste basisbuis komt in de coatingproductie | Verwarring van cijfers of castnummers |
| Oppervlaktereiniging | Visuele comparator en goedgekeurde procedure | Molenhuid, roest en vervuiling zijn verwijderd | Lage FBE-hechting |
| Oppervlakte profiel | Profielmeter, comparator of replicatape | Voldoende mechanische verankering voor de epoxy | Voortijdige onthechting |
| Poeder en oplosbare zouten | Tape- of geleidbaarheidsmethode waar gespecificeerd | Het oppervlak is na het stralen niet vervuild | Osmotische blaren en zwakke binding |
| Toepassingstemperatuur | Gekalibreerde pyrometer en continue opname | FBE wordt toegepast binnen het gekwalificeerde temperatuurvenster | Onvoldoende uitharding of thermische degradatie |
| FBE en lijmdikte | Gekalibreerde diktemeting | Er wordt voldaan aan de minimale vereisten van elke afzonderlijke laag | Corrosiebarrière of zwakke hechting |
| Totale dikte | Metingen langs het lichaam en de laszone | De vereiste coatingklasse wordt bereikt | Impact- en deukschade |
| Visuele inspectie | 100% van het buitenoppervlak | Geen rimpels, gaten, luchtbellen, tranen of delaminatie | Verborgen applicatiefouten |
| Detectie van discontinuïteiten | Elektronische test over de volledige omtrek bij de goedgekeurde spanning | Continuïteit van de coating en afwezigheid van poriën | Direct contact van de elektrolyt met het staal |
| Afpel- of hechtsterktetest | Strippeltest bij gespecificeerde temperatuur | Verbinding tussen PE, lijm, FBE en staal | Laagscheiding |
| Impact en inkeping | Kwalificatie- of productietests | Weerstand tegen hantering, vullen en geconcentreerde belastingen | Schade ter plaatse |
| Kathodische onthechting | Laboratoriumtest onder gespecificeerde temperatuur en spanning | Gedrag van de coating naast een defect onder kathodische bescherming | Uitgave onder film |
| Bezuinigingsinspectie | Tape, profielmaat en visueel onderzoek | Correct las- en veldverbindingsgebied | Aanpassing ter plaatse en herbewerking van coatings |
| Herkeuring van reparaties | Dikte en discontinuïteit opnieuw testen | Het gerepareerde gebied voldoet aan de vrijgave-eisen | Ongedocumenteerde lokale defecten |
De inspectiefrequentie moet de geselecteerde norm en de goedgekeurde ITP volgen. Sommige projectspecificaties vereisen visueel onderzoek en discontinuïteitstesten op 100% van elk buisoppervlak, terwijl destructieve tests zoals afpellen, impact, inkepingen en kathodische onthechting worden uitgevoerd met gedefinieerde kwalificatie-, ploeg-, batch- of dagelijkse frequenties.
De discontinuïteitteststress mag niet worden gekopieerd van een ander project. Het wordt geselecteerd op basis van de toepasselijke norm, de dikte van de coating en de goedgekeurde procedure.
Downloaden: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Toepassingen volgens installatievoorwaarden
Transportlijnen begraven in natte of corrosieve grond
Tijdens het graven van sleuven en het opvullen wordt de buis blootgesteld aan bodemvocht, stenen, contactdruk en het hanteren van lasten. De buitenste PE-laag beperkt slijtage en impactschade, terwijl de FBE-laag de corrosiebeschermingsinterface op het staaloppervlak handhaaft.
Acceptatie moet zich richten op detectie van discontinuïteiten, totale dikte, afpelsterkte en reparatiegegevens voordat de buis de sleuf binnengaat.
Rotsachtige vulling en bergpaden
Rotslay-outs creëren geconcentreerde contactpunten tijdens afdalingen en infill. Standaard 3LPE vereist mogelijk een versterkte dikteklasse, een geselecteerde beschermende vulstof of een extra slijtvaste overlay.
De beslissing over de coating moet worden gekoppeld aan de vulspecificatie, in plaats van aan te nemen dat elke 3LPE-buis onbeperkt contact met rotsen kan verdragen.
Horizontaal gestuurd boren en slepen (HDD)
HDD-weerstand onderwerpt de coating aan voortdurende slijtage, afschuiving en plaatselijke gutsen. Voor een project kan dikker PE, een slijtvaste overlay of een andere gekwalificeerde beschermlaag nodig zijn.
De beoordeling moet de weerstandslengte, de geometrie van het gat, de toestand van de bodem en het gesteente, de treksterkte, de laagdikte en het reparatieplan omvatten.
Installatie in rivieren, kust- en onderwatergebieden
Voor ondergedompelde pijpleidingen biedt 3LPE het anticorrosiesysteem onder elke betonnen ballastlaag of mechanische beschermingslaag.
Het grensvlak tussen de 3LPE en de betonnen ballastlaag moet gekwalificeerd zijn. Eindgeometrie, anodebevestiging, veldverbindingscoating en betonvrije uitsnijdingsafmetingen vereisen ook coördinatie.
Gas- en oliepijpleidingen over lange afstanden
Langdurig transport, herhaaldelijk tillen, opslag in de tuin en voortdurend veldlassen verhogen de kans op beschadiging van de coating voorafgaand aan de inbedrijfstelling.
De inspectie moet doorgaan tot het laden en vrijgeven van de zending. Het definitieve aantal pijpen en de reparatiegegevens moeten overeenkomen met de paklijst en het inspectierapport van de coating.
3LPE Coatingintegriteitsrisico's en controlepunten
De integriteit van een 3LPE-coatingsysteem hangt van meer af dan de zichtbare staat van de polyethyleenlaag. Oppervlaktevoorbereiding, applicatietemperatuur, lijmcompatibiliteit, laagdikte en traceerbaarheid van de productie hebben allemaal invloed op de vraag of de coating blijft hechten tijdens hantering, installatie en langdurig gebruik.
1. FBE-hechting en voorbereiding van het staaloppervlak
Belangrijkste risico: loslaten van de FBE onder een ogenschijnlijk intacte polyethyleenlaag.
Olie, zouten, stof, een onvoldoende straalprofiel of een verkeerde buisverwarmingstemperatuur kunnen de hechting tussen de FBE-primer en het staaloppervlak verzwakken. Vocht kan dan onder de coating migreren zonder een duidelijk uiterlijk defect te veroorzaken.
Controlepunten:
- reinigings- en oppervlakteprofielregistraties;
- stof- en oplosbare zouttest waar gespecificeerd;
- gekalibreerde buistemperatuurbewaking;
- FBE-aanvraag- en uithardingsgegevens;
- afpelweerstands- en kathodische onthechtingstests.
2. Verbinding tussen FBE, lijm en polyethyleen
Primair risico: Scheiding van de PE-laag tijdens hanteren, snijden of veldvoorbereiding van verbindingen.
Dit komt meestal door incompatibele coatingmaterialen, een onjuiste extrusietemperatuur of toepassing buiten het gekwalificeerde lijmvenster.
Controlepunten:
- goedgekeurde combinatie van FBE-lijm-PE-materialen;
- verificatie van de materiaalpartij;
- extrusietemperatuur- en lijnsnelheidsrecords;
- Documentatie van de procedurele kwalificatietest (PQT);
- schilproductie- of hechtsterktetests.
3. Laagdikte en naaddekking
Belangrijkste risico: plaatselijk zwakke plekken met lagere weerstand tegen stoten, indeuken of schuren.
Instabiele extrusie, ongelijkmatige lijnsnelheid of onvoldoende druk rond langs- en spiraalnaden kunnen gebieden met een geringe dikte of ingesloten lucht creëren.
Controlepunten:
- laagdiktemetingen langs het lichaam;
- extra controles op LSAW-, SSAW- of HFW-laszones;
- lastopinspectie;
- beheersing van luchtinsluiting en overlap;
- De dikte van pijp voor pijp wordt geregistreerd wanneer de ITP dit vereist.
4. Inkorten van de uiteinden en voorbereiden van de veldverbinding
Primair risico: Vertragingen bij het lassen, slechte pasvorm of herbewerking van de lasnaadcoating.
Een onjuiste afsnijlengte, beschadigde coatingranden of onjuist voorbereid blootliggend staal kunnen de omtreklas en de daaropvolgende coating van de veldverbinding verstoren.
Controlepunten:
- meting en tolerantie van de inkortlengte;
- inspectie van coatingrandprofielen;
- oppervlakteconditie van blootliggend staal;
- eindbescherming tijdens opslag en transport;
- Controleer op compatibiliteit met het geselecteerde field bond coatingsysteem.
5. Beschadiging van de coating en reparatievrijgave
Belangrijkste risico: lokale defecten die worden gerepareerd, maar niet kunnen worden geverifieerd bij de eindinspectie of ter plaatse.
Reparaties die worden uitgevoerd zonder gedocumenteerde locatie, methode of herinspectie kunnen de traceerbaarheidsketen van de coating verstoren.
Controlepunten:
- goedgekeurd reparatiemateriaalsysteem;
- gedefinieerde maximale reparatiegrootte;
- reparatielocatiekaart;
- dikte en discontinuïteit opnieuw testen;
- reparatie- en herkeuringsgegevens gekoppeld aan het leidingnummer.
6. Traceerbaarheid van pijpleidingen en coatingbatches
Primair risico: Basispijpleiding, coatingmaterialen of inspectieresultaten komen mogelijk niet overeen in de definitieve vrijgave.
De identiteit van de pijp kan verloren gaan tijdens het stralen of coaten als de markeringsoverdracht en batchcontrole niet worden gehandhaafd.
Controlepunten:
- continue monitoring van leidingnummer;
- verificatie van castnummer en MTC;
- FBE-, lijm- en PE-batchregistraties;
- coating- en inspectieproductieploegrecords;
- eindmarkering gekoppeld aan paklijst leidingkaart.
De buitenste PE-laag kan visueel intact blijven, zelfs als de hechting eronder al is verslechterd. Om deze reden bieden registraties van oppervlaktevoorbereiding, monitoring van de procestemperatuur, afpeltesten en resultaten van kathodische vrijgave een sterker bewijs van acceptatie dan alleen het uiterlijk van de coating.
Downloaden: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Documentatie en traceerbaarheid
Een compleet releasepakket moet de volgende identiteitsreeks behouden:
Leidingmarkering â†' Gietnummer â†' MTC van de basisbuis â†' Buisnummer â†' Partijen coatingmateriaal â†' Productieverschuiving coating â†' Procestemperatuurregistratie â†' Rapporten over dikte en discontinuïteit â†' Destructieve testresultaten â†' Reparatie- en herinspectierecord â†' Eindmarkering â†' Paklijst leidingkaart â†' Verzending loslaten
Aanbevolen documenten zijn onder meer:
- NL 10204 3.1 materiaalcertificaat van de basisbuis;
- dimensionale basispijp- en NDT-rapporten;
- coatingmateriaalcertificaten voor FBE, lijm en PE;
- Goedgekeurde aanvraagprocedurespecificatie;
- Procedurele kwalificatietest (PQT) rapport;
- Inspectie- en Testplan (ITP);
- kalibratiecertificaten voor instrumenten;
- verslagen van oppervlaktevoorbereiding;
- applicatie- en extrusietemperatuurregistraties;
- laagdikterapport;
- discontinuïteitdetectierapport;
- rapporten over afpelweerstand en productieproeven;
- reparatielogboek en locatiekaart;
- rapport over bezuinigingen op pijpuiteinden;
- definitieve visuele inspectieregistratie;
- paklijst gekoppeld aan pijpnummers of coatingloten;
- vrijgave van inspectie door derden, indien gespecificeerd.
Publieke operatorspecificaties vereisen certificering op lotniveau van coatingmateriaal, coatingprocedures, PQT-documentatie, kalibratierecords, productierecords, testrapporten en behandelingsprocedures voorafgaand aan de productievrijgave.
Veelgestelde vragen (FAQ)
Wat moet een offerteaanvraag voor 3LPE-gecoate buizen bevatten?
Geef de standaard, kwaliteit, PSL, OD, wanddikte, lengte en type van de basisbuis aan. Definieer ook de coatingnorm, temperatuurklasse, minimale dikte per laag, totale dikte, bezuiniging, inspectieomvang, reparatielimieten en vereiste documenten.
Welke norm is van toepassing op 3LPE-coating?
De belangrijkste internationale norm is ISO 21809-1:2018. Projecten kunnen ook DIN 30670-1:2024 of CSA Z245.21:22 specificeren. De stalen buis zelf moet afzonderlijk worden besteld volgens API 5L, ISO 3183 of een andere goedgekeurde basisbuisnorm.
Heeft API 5L betrekking op 3LPE-coating?
Nee. API 5L heeft betrekking op de stalen leiding, niet op het buitenste coatingsysteem. Voor naleving van 3LPE zijn coatingmateriaalcertificaten, een goedgekeurde aanvraagprocedure, PQT, ITP en coatinginspectierapporten vereist.
Hoe wordt de dikte van de 3LPE-coating gespecificeerd?
De dikte is afhankelijk van de buitendiameter van de buis, de coatingklasse, de gebruikstemperatuur, het manipulatierisico en de projectspecificatie. De offerteaanvraag moet de minimale dikte van de FBE, de lijm en de totale dikte van de coating vermelden. Er mag niet voor alle projecten één enkele universele dikte worden gebruikt.
Wat is het verschil tussen 3LPE en FBE?
FBE is een enkele laag epoxy die rechtstreeks op het voorbereide staal wordt gebonden. 3LPE voegt een copolymeerkleefstof en een polyethyleenlaag toe, waardoor een grotere weerstand wordt geboden tegen stoten, schuren, inkepingen en hanteringsschade.
Populaire tags: specificaties van 3lpe gecoate buis, leverancier, aangepast, groothandel, goedkoop, korting, prijslijst, lage prijs, op voorraad, gratis monster


