


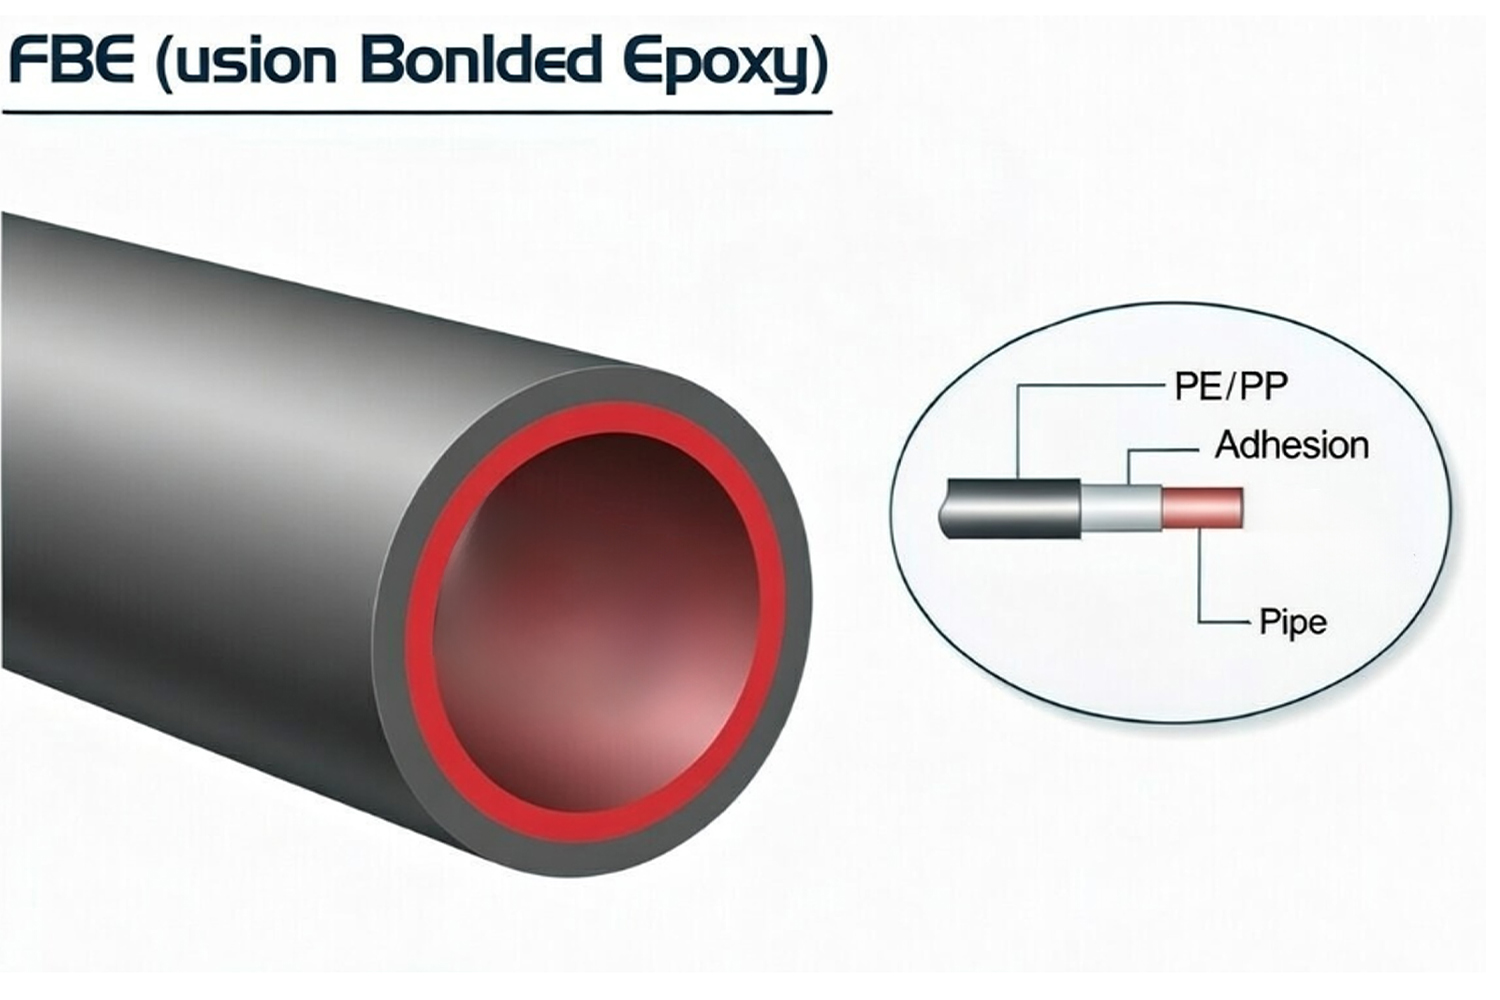
FBE-gecoate buis is een buis van koolstof of laaggelegeerd staal, naadloos of gelast, beschermd door een in de fabriek aangebrachte thermohardende epoxypoedercoating. Het stalen substraat kan worden vervaardigd door middel van naadloze HFW/ERW-, LSAW- of SSAW-processen volgens API 5L, ASTM, EN of projectspecifieke vereisten voor leidingpijpen, terwijl het FBE-systeem afzonderlijk wordt gespecificeerd op basis van bedrijfstemperatuur, begraving- of onderdompelingsomstandigheden, installatiemethode en blootstelling aan mechanische schade. Tijdens de productie wordt het buisoppervlak ontvet, gestraald tot de vereiste reinheid en ankerprofiel, verwarmd binnen het gekwalificeerde poedertoepassingsvenster en elektrostatisch besproeid met epoxypoeder. Het poeder smelt bij contact met het hete staal, bevochtigt het straalprofiel, gelt en chemisch verknoopt, waardoor een continue thermostabiele film wordt gevormd die direct aan het substraat hecht.
Deze gebonden coating beperkt het contact tussen het staal en bodemvocht, grondwater, opgeloste zouten en andere corrosieve soorten, en wordt doorgaans gebruikt in combinatie met een goed ontworpen kathodisch beschermingssysteem voor ondergrondse of ondergedompelde olie- en gaspijpleidingen. De term FBE beschrijft alleen het beschermende coatingsysteem; Het definieert niet de staalsoort, de productieroute, de wanddikte, de ontwerpdruk of de mechanische eigenschappen van de basisbuis.
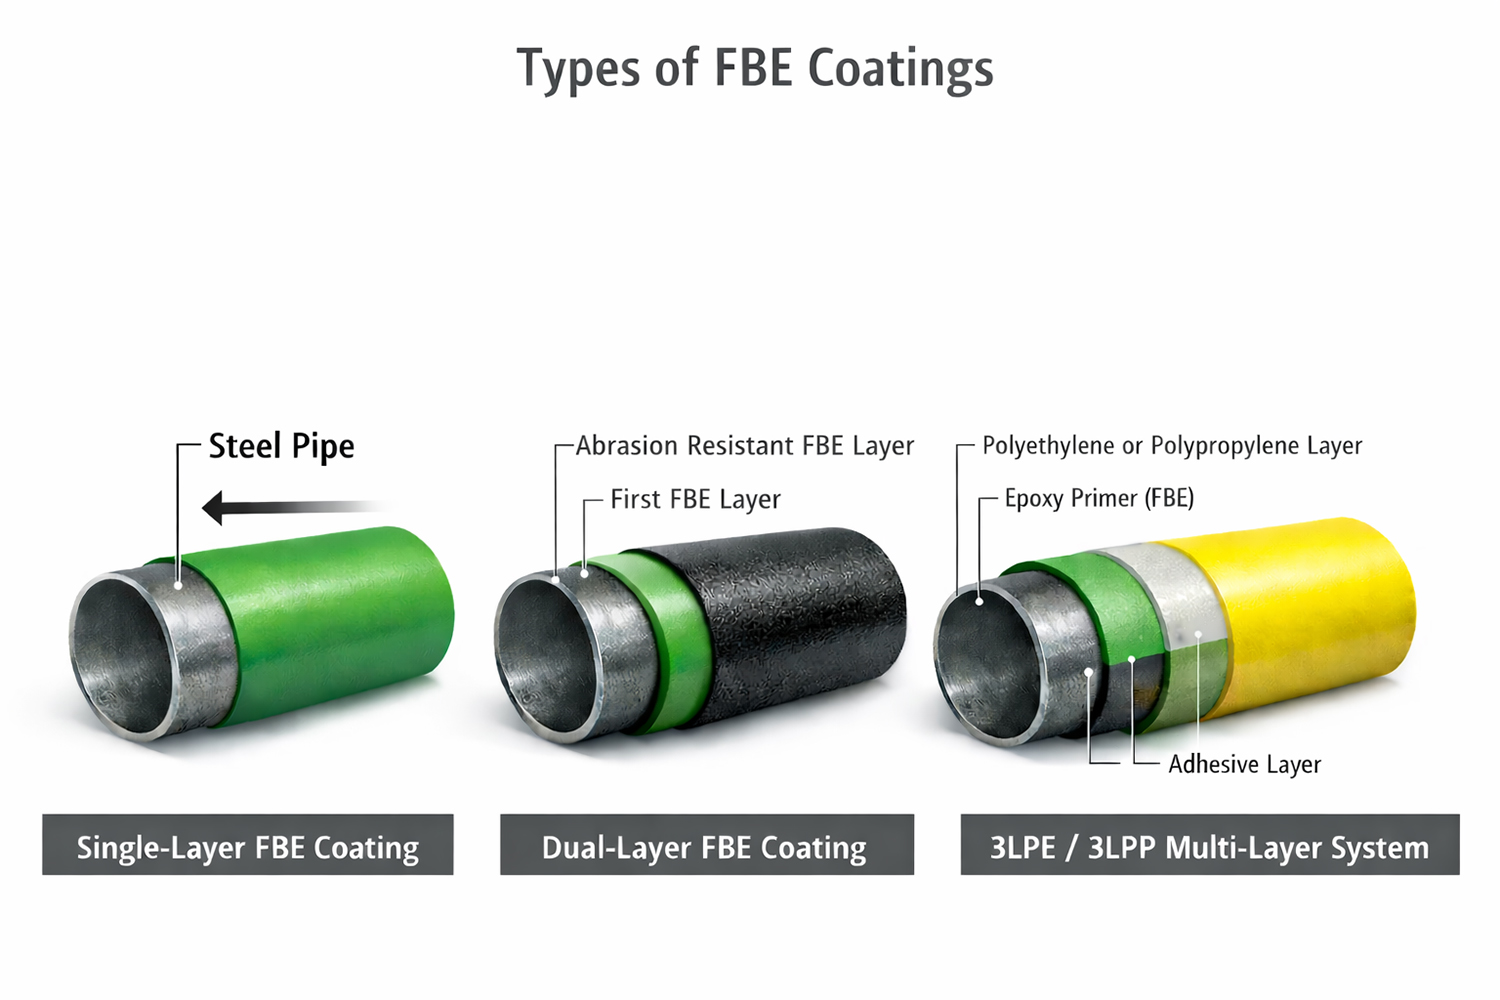
Afhankelijk van de bedrijfstemperatuur, installatiemethode en blootstelling aan mechanische schade kan een FBE-gecoate buis het volgende gebruiken:
- Enkellaags buitenste FBE;
- Dubbellaags FBE met een slijtvaste buitenlaag;
- FBE als corrosiebeschermingsprimer in een 3LPE- of 3LPP-systeem;
- FBE-binnenvoering indien vereist door servicemedium en toepasselijke standaard voor water- of procesleidingen.
Buiten- en binnen-FBE-systemen moeten afzonderlijk worden gespecificeerd. Een poeder dat geschikt is voor ondergrondse leidingen buitenshuis is niet automatisch geschikt voor drinkwater, productiewater, chemicaliën, binnentoepassingen bij hoge temperaturen of stromingsverbeteringsfuncties.
Typische toepassingen
FBE-coating wordt gebruikt waar corrosiebescherming meetbaar moet worden gehouden door gecontroleerde oppervlaktevoorbereiding, coatingtoepassing, DFT-inspectie, vakantiedetectie, reparatie en traceerbare vrijgaveregistraties.
Olie- en gaspijpleidingen: FBE-buitencoating wordt aangebracht op ondergrondse of ondergedompelde transportpijpleidingen, verzamelleidingen en stroomleidingen. De coating isoleert het staal tegen natte grond, grondwater en opgeloste ionische verontreiniging, waardoor de compatibiliteit met kathodische bescherming behouden blijft. Bij de selectie moet rekening worden gehouden met de bedrijfstemperatuur, de bodemgesteldheid, de vervorming van de pijp, het ontwerp van de verbindingsstukken in het veld, de kwaliteit van de aanvulling en de verwachte hanteringsbelasting tijdens transport, aanleg en op het water zetten.
Enkellaags FBE is geschikt wanneer installatieschade beperkt wordt. Dubbellaagse of slijtvaste FBE kan worden gespecificeerd voor snelwegovergangen, rivierovergangen, horizontaal gestuurd boren (HDD) en andere overspanningen die worden blootgesteld aan verhoogde impact-, schrap- of sleepschade.
Water- en sanitaire leidingen: FBE-coating en bekleding kunnen worden aangebracht op stalen waterleidingen en fittingen in overeenstemming met AWWA C213 en projectvereisten. De buitencoating beschermt begraven staal tegen corrosie aan de grondzijde, terwijl een binnencoating specifiek moet worden gekwalificeerd voor getransporteerd water of afvalwater.
Voor drinkwatervoorziening moet de specificatie de vereiste sanitaire goedkeuring voor drinkwater, de uithardingsconditie, de toegestane terugtrekkingslimieten, de discontinuïteitstestmethode, de reinheidsvereiste en de behandeling van laseinden, flenzen en veldverbindingen identificeren.
Fittingen en kleppen: FBE kan worden toegepast op bochten, T-stukken, verloopstukken, kleplichamen en andere ferro- of stalen buiscomponenten. Deze producten vereisen extra inspectie rond randen, lasranden, lichaamsovergangen, tappen, holtes en onregelmatige geometrieën, omdat elektrostatische afscherming en plaatselijk warmteverlies dunnefilmzones kunnen creëren.
Wanneer kleppen of brandkranen worden opgenomen, moet bij de reikwijdte van de coating onderscheid worden gemaakt tussen externe FBE en beschermende coatings aan de binnenkant. AWWA C550 is specifiek van toepassing op binnencoatings van kleppen en brandkranen die in aanmerking komen voor watervoorziening, en is geen algemene standaard voor buitencoating voor stalen buizen.
Wapening, afhankelijk van het project: Fusion-bonded epoxy wordt ook gebruikt in wapeningsstaal om het contact met chloriden en vocht in betonconstructies te verminderen. Met FBE gecoat betonstaal volgt echter specifieke materiaal-, buig-, hanterings- en reparatienormen. Gegevens over de kwalificatie van wapening mogen niet worden gebruikt als bewijs van acceptatie in een FBE-gecoat buisproject.
Specificatie voor buiscoating Reikwijdte en acceptatiepunten
Een praktische FBE-coatingspecificatie verbindt elk orderveld met een meetbaar productie- of inspectierecord. De definitieve eisen worden normaal gesproken geïmplementeerd via een goedgekeurd inspectie- en testplan (ITP).
Specificatieoverzicht voor offerteaanvraag voor pijpleidingcoating
| Concept | Typische definitie in offerteaanvraag/ITP | Acceptatiefocus |
|---|---|---|
| Coatingsysteem | Enkele laag FBE, dubbele laag FBE, slijtvast FBE of FBE als primer binnen 3LPE/3LPP | De systeemconstructie is afgestemd op de bedrijfstemperatuur, installatiemethode en blootstelling aan mechanische schade |
| Basis pijp | Standaard, editie, kwaliteit, productieroute, buitendiameter, wanddikte, lengte en eindconditie | Het juiste buismateriaal en de juiste geometrie komen de coatinglijn binnen |
| Voorbereiding van het oppervlak | Mate van reinheid, gekwalificeerd ankerprofiel, grenswaarden voor stof en oplosbare vervuiling | Het stalen oppervlak is geschikt voor een stabiele hechting van de coating |
| DFD/dikte | Minimum, nominaal of toegestaan bereik, meetpatroon en meetmethode | De filmdikte is voldoende en gelijkmatig verdeeld zonder overmaat |
| Discontinuïteit/porositeitstest | Detectortype, spanningsbasis, inspectiedekking, reparatie- en hertestregels | De coating vormt een continue barrière tegen corrosie zonder open discontinuïteiten |
| Buisuiteinden / ongecoate zone (cutback) | Inkortlengte en tolerantie, schuine toestand en tijdelijke bescherming | Veldlassen en veldverbindingscoating kunnen worden uitgevoerd zonder verontreiniging of dimensionele conflicten |
| Reparaties | Goedgekeurd reparatiemateriaal, preparatiemethode, maximale reparatiegrootte en verplichte herkeuring | Lokale defecten worden via een gecontroleerd en gedocumenteerd proces gesloten |
| Traceerbaarheid | Leiding-ID gekoppeld aan runnummer, coatingpartij, poederpartij, inspectierapporten en paklijst | De fysieke pijplijn blijft verbonden met het gehele releasebestand |
Voor enkellaagse buitenste FBE die wordt gebruikt in olie- en gastransportpijpleidingen, behandelt ISO 21809-2:2026 kwalificatie, toepassing, inspectie, testen, behandeling en opslag. AMPP/NACE SP0394-2023 biedt aanvullende industriële praktijken voor in de fabriek aangebrachte enkellaagse FBE voor buitengebruik.
CSA Z245.20:22 is van toepassing op in de fabriek aangebrachte fusion-bonded epoxy buitencoating voor stalen buizen. CSA Z245.21 heeft betrekking op polyethyleencoating en mag niet worden gebruikt als primaire referentie voor FBE-coating.
AWWA C213-22 is van toepassing bij het specificeren van FBE-coatings of voeringen voor stalen waterleidingen en fittingen. AWWA C550-24 is van toepassing op de beschermende coatings aan de binnenkant van kleppen en brandkranen binnen het aangegeven toepassingsgebied van de watervoorziening.
Op de bestelbon moet de gewenste uitgave en eventuele projectsupplementen worden vermeld. Het verwijzen naar een norm elimineert niet de noodzaak om DFT, ontwerptemperatuur, bezuinigingen, reparatielimieten, kwalificatietests, inspectiefrequentie en projectdocumentatie te definiëren.
Applicatieproces (oppervlaktevoorbereiding, voorverwarmen, poederen, smelten en uitharden)
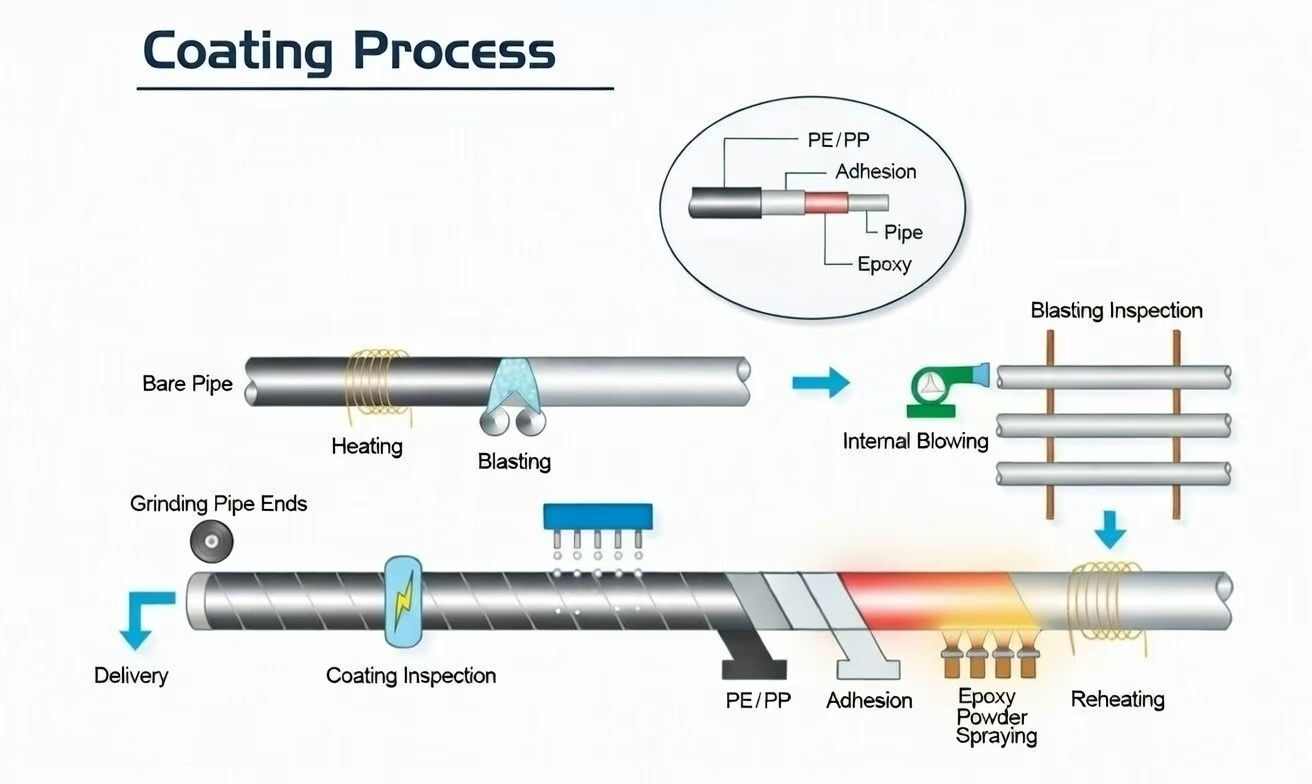
De prestatie van de FBE-coating wordt vastgesteld voordat het poeder de buis bereikt. Oppervlakteconditie, thermische controle, poederbehandeling en uithardingsgeschiedenis moeten gedurende de hele productie binnen het gekwalificeerde procesvenster worden gehandhaafd.
1. Voorbereiding van het oppervlak
Olie, vet, tijdelijke coatings, markeringsresten en andere verontreinigingen worden vóór het stralen verwijderd. Staaldefecten zoals scherpe bramen, schilfers, lasspatten en verhoogde slijpranden moeten worden gecorrigeerd, omdat een dunne thermohardende film onaanvaardbare substraatomstandigheden niet op betrouwbare wijze kan dekken.
De buis wordt vervolgens gestraald tot de gespecificeerde mate van zuiverheid, doorgaans ISO 8501-1 Sa 2½ of SSPC-SP 10/NACE No. 2 indien vereist door de toepasselijke procedure. Door stralen ontstaat er ook een verankeringsprofiel dat de mechanische verbinding tussen de FBE en het staal bevordert.
De inspectie kan het volgende omvatten:
- visuele vergelijking van netheid;
- oppervlakteprofielmeting met replicatape of een gekalibreerd profielinstrument;
- stofevaluatie;
- bepaling van oplosbare zouten, indien gespecificeerd;
- beoordeling van de temperatuur van het leidingoppervlak en het dauwpunt;
- bevestiging dat losse schurende en ingebedde verontreinigingen zijn verwijderd;
- controle van het interval tussen stralen en coaten.
Het vereiste ankerprofiel wordt bepaald door het geselecteerde FBE-poeder en de gekwalificeerde coatingprocedure. Een vast profielbereik mag niet automatisch worden overgenomen van een ander poedersysteem.
2. Voorverwarmen
De schone leiding wordt verwarmd door inductiespoelen of een ander goedgekeurd verwarmingssysteem. Het staal moet het specifieke poedertoepassingsvenster bereiken voordat het de spuitcabine binnengaat.
Bij temperatuurregeling moet rekening worden gehouden met:
- de wanddikte en thermische capaciteit van de buis;
- uniformiteit van de omtrekstemperatuur;
- de temperatuurvariatie langs de leiding;
- warmteverlies nabij de uiteinden en bezuinigingszones;
- snelheid van de coatinglijn;
- de vereiste gelerings- en uithardingstijd;
- gekalibreerde infrarood- en contacttemperatuurinstrumenten.
Een staaltemperatuur onder het gekwalificeerde bereik kan onvolledige smelting, slechte oppervlaktebevochtiging, zwakke hechting en onvoldoende uitharding veroorzaken. Een te hoge temperatuur kan de gelering versnellen, de flexibiliteit van de film verminderen, het poeder beschadigen of een onjuiste uitharding veroorzaken. Het productielogboek moet de daadwerkelijk gemeten temperaturen weergeven en niet alleen de verwarmingsinstelling.
3. Elektrostatische poedertoepassing
Elektrostatisch geladen FBE-poeder wordt op de geaarde en verwarmde stalen buis gespoten. Het poeder smelt bij contact, stroomt naar het straalprofiel en bindt zich samen tot een continue film.
Applicatiecontroles omvatten doorgaans:
- naam en batchnummer van het poeder;
- bewaarconditie en houdbaarheid van poeder;
- grenswaarden voor nieuw en teruggewonnen stof;
- positie en spanning van spuitpistolen;
- poedertoevoersnelheid;
- pijprotatie of transportbandsnelheid;
- het schoonmaken van de spuitcabine;
- afzetting op lasnaden;
- maskering en controle van bezuinigingsgebieden;
- filmdikte aan buisuiteinden en geometrische overgangen.
Lokale DFD moet worden gecontroleerd op lasnaden, grondoppervlakken, buisuiteinden en andere locaties waar oppervlaktegeometrie of temperatuurvariatie de afzetting van de coating kunnen beïnvloeden.
4. Uitharden en afkoelen
Bij het aanbrengen zorgt de restwarmte van het staal ervoor dat de gesmolten epoxy geleren en chemisch verknopen. De vereiste uithardingsconditie hangt af van de poederformulering, de temperatuurgeschiedenis van het staal, de filmdikte en de tijd die is verstreken vóór het afschrikken met water.
De goedgekeurde procedure moet het volgende definiëren:
- het aanvaardbare toepassingstemperatuurvenster;
- de minimale uithardingstijd of verblijftijd;
- beperkingen van de lijnsnelheid;
- de tijd vóór het blussen met water;
- extra naverwarmen indien nodig;
- de uithardingsverificatiemethode;
- de actie die moet worden ondernomen na een afwijking in temperatuur of lijnsnelheid.
Differentiële scanningcalorimetrie kan indien nodig worden gebruikt om de poedereigenschappen, het glasovergangsgedrag of de mate van uitharding te evalueren. De testfrequentie en acceptatiecriteria moeten de toepasselijke norm, de coatingkwalificatie en de ITP van het project volgen.
Het afkoelen begint pas nadat voldoende uitharding is bereikt. Luchtafschrikken, waterafschrikken of getrapte koeling mogen worden gebruikt volgens de gekwalificeerde procedure. Voortijdig afschrikken kan de uitharding verstoren, terwijl ongecontroleerd hanteren vóór voldoende afkoeling de afgewerkte coating kan beschadigen of kromtrekken.
Na afkoeling ondergaat de met FBE gecoate buis een visuele inspectie, DFT-meting, discontinuïteitdetectie, bezuinigingsverificatie, toegestane reparatie, hertesten, markeren en beschermde opslag.
Belangrijkste prestatiekenmerken
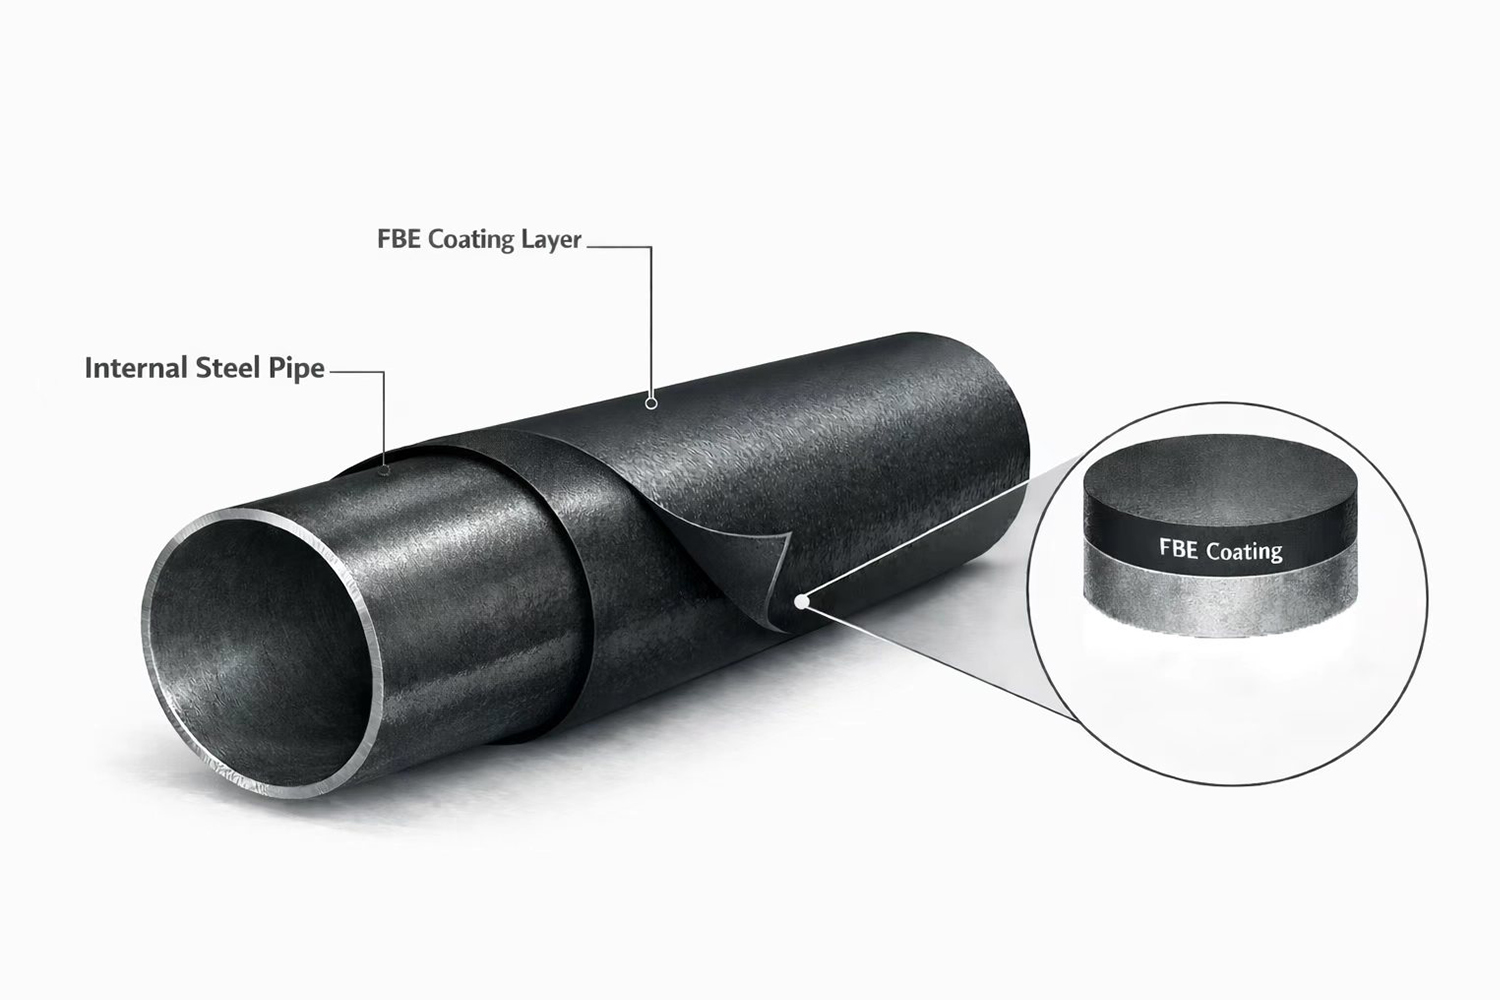
Er is gekozen voor een fusion-bonded epoxycoating omdat de prestaties ervan kunnen worden gekoppeld aan gedefinieerde kwalificatietests en meetbare productiecontroles.
Corrosiebescherming: Uitgeharde film scheidt staal van vocht, zuurstof, zouten en andere externe corrosieve stoffen. De prestaties zijn afhankelijk van de continuïteit van de coating, hechting, uitharding, filmdikte en geschiktheid van het geselecteerde poeder voor de feitelijke gebruiksomgeving.
Hoge hechting: FBE hecht direct op goed voorbehandeld staal. Stabiele hechting vereist gecontroleerde reiniging, ankerprofiel, applicatietemperatuur, uitharding en bescherming tegen vervuiling tussen stralen en coaten.
Chemische weerstand: Gekwalificeerde FBE-systemen zijn bestand tegen een verscheidenheid aan bodemchemicaliën, grondwatercomponenten en leidingomgevingen. Chemische resistentie is product- en temperatuurafhankelijk en moet worden bevestigd aan de hand van daadwerkelijke blootstelling in plaats van te worden beschreven als onbeperkte resistentie.
Kathodische onthechtingsweerstand: Voor pijpleidingen die met kathodische bescherming werken, wordt het coatingsysteem routinematig geëvalueerd op zijn onthechtingsweerstand rond een opzettelijk defect onder een gespecificeerde spanning, elektrolyt, temperatuur en blootstellingstijd. Kwalificatieresultaten zijn niet uitwisselbaar tussen poeders, uithardingscycli of bedrijfstemperaturen.
Taaiheid en flexibiliteit: Een gekwalificeerd FBE-systeem biedt slagvastheid tijdens het hanteren en kan gecontroleerde buisvervorming opvangen. De werkelijke flexibiliteit hangt af van de poederchemie, DFT, uitharding, buisdiameter, wanddikte en buigomstandigheden. Er kan worden gekozen voor dubbellaagse systemen waar een grotere weerstand tegen slijtage en installatieschade vereist is.
Glad, inspecteerbaar oppervlak: De buitenste FBE biedt een glad oppervlak dat visuele, DFT- en discontinuïteitsinspectie vergemakkelijkt. Het vermindert de interne stromingsweerstand van de buis niet, omdat deze zich aan de buitenkant van de buis bevindt. De vermindering van de interne ruwheid kan alleen worden vermeld wanneer een afzonderlijk gespecificeerde en gekwalificeerde FBE-binnencoating wordt aangebracht.
Systeeminterfaces: epoxyprimer en epoxyverf
Coatingdocumenten bevatten vaak verschillende termen met betrekking tot epoxy, omdat verschillende coatings en verschillende werkplekken verschillende applicatiemethoden vereisen.
• Epoxyprimer: In meerlaagse buitencoatingsystemen (bijvoorbeeld polyolefinesystemen) wordt de epoxybasislaag vaak beschreven als een epoxyprimer omdat deze het systeem aan het gestraalde staal verankert en als primaire corrosiebarrière dient. Op veel productielijnen fungeert de FBE als epoxyprimerlaag binnen de gehele systeemstructuur. • Dubbellaagse slijtvaste FBE (project gedefinieerd): Waar het risico op schade tijdens de installatie toeneemt op kruispunten (snelwegen, waterwegen en drukke leidingen), kunnen dubbellaagse of slijtvaste FBE-systemen worden gespecificeerd om extra mechanische bescherming te bieden naast de standaard enkellaagse FBE-coating. laag. • Epoxyverf: in veldverbindingsgebieden, winkelbochten en plaatselijke reparaties wordt de poederfusie die in de fabriek wordt toegepast doorgaans niet ter plaatse opnieuw aangebracht. In deze gebieden worden vloeibaar aangebrachte epoxymaterialen vaak gespecificeerd als epoxyverf voor streepcoating, bijwerken of reparaties, gevolgd door een hertest op continuïteit om de acceptatie te sluiten.
Typen en varianten
FBE-coating wordt geleverd in verschillende constructies, afhankelijk van de blootstelling aan corrosie, de bedrijfstemperatuur en het risico op schade tijdens de installatie.
Single Coat FBE: Een enkele laag thermohardend epoxypoeder, rechtstreeks op het voorbereide staal aangebracht. Het wordt gebruikt als de primaire corrosiebarrière aan de buitenkant waar het hanteren van leidingen, de staat van de sleuf en schade aan de opvulling adequaat worden gecontroleerd.
De offerteaanvraag moet de poederkwalificatie, DFT, oppervlaktevoorbereiding, applicatie- en uithardingstermijn, bezuinigingen, discontinuïteitstesten, reparatielimieten en traceerbaarheidsgegevens definiëren.
Dubbellaagse FBE: Een tweelaagse constructie voegt een slijtvaste of mechanisch versterkte buitenlaag toe over de belangrijkste corrosiewerende FBE. Gebruikt op kruispunten, ruw terrein, HDD-weerstand en andere locaties waar een enkele laag kan worden blootgesteld aan grotere mechanische schade.
Dubbellaags FBE elimineert niet de noodzaak van zorgvuldige behandeling, goede rollen, gedempte steunen, compatibele veldverbindingscoating en inspectie na installatie.
Meerlaagse systemen – 3LPE en 3LPP: FBE vormt de eerste corrosiecontrolelaag in een drielaagse polyolefinecoating. De lijmlaag verbindt de FBE met de PE- of PP-buitenlaag, terwijl de polyolefine zorgt voor extra mechanische en vochtbarrièreprestaties.
De offerteaanvraag moet het volledige 3LPE- of 3LPP-systeem vermelden, individuele vereisten voor elke laag, totale dikte, cutback-geometrie, peel- of stick-tests, discontinuïteitsinspectie, reparatiesysteem en traceerbaarheidspakket.
Inspectie- en documentatiepakket
De acceptatie van FBE-coating wordt doorgaans afgesloten wanneer de koper (1) kan verifiëren dat het coatingsysteem en de inspectieomvang overeenkomen met de offerteaanvraag/ITP, (2) elk stuk pijp kan traceren naar een coatinglot en het bijbehorende testrapport, en (3) kan bevestigen dat reparaties en hertests zijn voltooid en geregistreerd zonder open wachtruimten.
Typische resultaten zijn onder meer: Gegevens over materiaal- en procescontrole: coatingprocedure en ITP (goedgekeurd project), inkomende inspectiegegevens, partij-/batchcertificaten van epoxypoeder (CoA), traceerbaarheid van partijen, controle over de opslag/houdbaarheid en lijnprocesparameters die schuurcontrole omvatten, oppervlakteprofieldoelen en voorverwarmtemperatuurvenster (180-250 graden) gebruikt in de productie. Bewijs van voorbereiding en toepassing van het oppervlak: verificatie van reinheid (bijv. Sa 2½ / NACE Nee. 2 waar gespecificeerd), oppervlakteprofielmetingen (bijv. 50-100 μm waar gespecificeerd gespecificeerd), metingen van de voorverwarmingstemperatuur langs de pijpleiding en toepassingslogboeken die de herhaalbaarheid over de gehele productiepartij en aan de uiteinden/bezuinigingszones ondersteunen. Afgewerkte coatinginspectierapporten: DFT-resultaten met traceerbare instrumentidentificatie en een gedefinieerd leespatroon (min/avg/max vs. gespecificeerd bereik), discontinuïteitstestrecords (jeep) die de teststresscriteria aangeven, reikwijdte van de dekking, gevonden resultaten en discontinuïteiten, plus testnotities visuele inspectie van de staat van de coating en naleving van de vereisten voor eind-/bezuinigingen. Reparatie- en hertestafsluitingspakket: een registratie van reparaties met details over het type defect, de locatie (op basis van leiding-ID en positie), reparatiemateriaal/methode, bevestiging van herstel (indien nodig) en vereiste hertestresultaten (hertest op discontinuïteit en eventuele aanvullende DFT-verificatie) om te voldoen aan de acceptatie van continuïteit zonder open reparaties. Traceerbaarheids- en vrijgavebestand: een traceerbaarheidsmatrix die pijpmarkering/ID koppelt aan de batch coating en poeder, de nummers van inspectierapporten (DFT/discontinuïteiten/reparaties) en paklijstitems, ondersteund door kalibratiecertificaten van de inspectieapparatuur (DFT-meter, detector van discontinuïteiten, temperatuurinstrumenten) en projectgedefinieerde kwalificatie-/laboratoriumrecords indien vereist (bijv. adhesie, kathodische onthechting, impact/slijtage).
Ondersteuning bij levering en projectuitvoering
GNEE ondersteunt de levering van FBE-coating door de coatingscope af te stemmen op meetbaar bewijs van acceptatie, zodat de beoordeling van de offerteaanvraag, de uitvoering van de ITP en de goedkeuring van de vrijgave bij de eerste indiening kunnen worden afgerond.
De uitvoeringsdekking omvat doorgaans: Bevestiging van de reikwijdte: type coatingsysteem (enkele laag FBE, slijtvaste dubbele laag FBE of FBE als epoxyprimer op 3LPE/3LPP), DFT-venster, discontinuïteit (jeep) testcriteria, inkortlengte, reparatielimieten en hertestvereisten in overeenstemming met de installatiemethode en veldbindende interface. Partij- en documentcontrole: Pijpidentificatie gekoppeld aan de coatingpartij en poederpartij, met DFT-metingen, discontinuïteitstestrecords en reparatie-/hertestrecords georganiseerd op pijplengte of partij en gecorreleerd met paklijstitems. Bescherming tegen handling: Bescherming tegen terugsnijding en afschuining/einden gedefinieerd en toegepast om schade tijdens het laden, transport en handling op het erf te verminderen, waarbij een consistente eindconditie wordt gehandhaafd voor veldlassen en het coaten van verbindingen. Release File: Een geconsolideerd pakket dat coatingprocesgegevens, inspectieresultaten, kalibratie-/kwalificatiebewijs (gedefinieerd door het project), traceerbaarheidscorrespondentie en verzenddocumenten samenbrengt in een structuur die klaar is voor beoordeling om de cycli van herindiening te minimaliseren.
Gratis offerte
Veelgestelde vragen (FAQ)
Vraag 1: Wat is fusion-bonded epoxycoating en wat betekent “fusion” bij FBE-coating? A1: Fusion bonded epoxycoating is een epoxypoedercoating die wordt aangebracht op voorverwarmd staal; "fusie" is het smelten van het poeder en het bevochtigen ervan op het hete oppervlak van het staal, het vloeien totdat het een continue film vormt en het daaropvolgende uitharden totdat het een verknoopte epoxybarrière wordt.
Vraag 2: Is er een verschil tussen FBE-coating en FBE-poedercoating? A2: FBE-coating beschrijft de uiteindelijk uitgeharde coating op de buis of het onderdeel, terwijl FBE-poedercoating de nadruk legt op het poedermateriaal en het poederaanbrengproces dat wordt gebruikt om de coating te vormen.
Vraag 3: Welke inspectie-items worden doorgaans gebruikt om FBE-coating op gecoate buizen te accepteren? A3: Acceptatie richt zich doorgaans op de verdeling van de droge laagdikte (DFT), het testen van discontinuïteit/porositeit, reparatie- en hertestregistraties, monitoring van bezuinigingen/eindcondities en traceerbaarheid waarbij de leiding-ID wordt gekoppeld aan de batch- en inspectieregistraties van de coating.
Vraag 4: Waar passen epoxyprimer en epoxyverf in een pijpcoatingproject dat FBE specificeert? A4: Epoxyprimer beschrijft doorgaans de epoxybasislaag in meerlaagse systemen, waarbij de FBE als grondlaag kan fungeren, terwijl epoxyverf doorgaans wordt gebruikt voor het coaten van voegen in het veld of voor plaatselijke reparaties waarbij poederfusie niet ter plaatse opnieuw wordt aangebracht.
Populaire tags: fbe (fusion bonded epoxy) coating voor pijp, leverancier, aangepast, groothandel, goedkoop, korting, prijslijst, lage prijs, op voorraad, gratis monster


