


Roestvrijstalen buisfittingen (stomplas) voor drukleidingen worden gewoonlijk volgens ASTM A403 geleverd als roestvrijstalen austenitische fittingen van WP-kwaliteit, voornamelijk WP304/WP304L en WP316/WP316L, gebruikt voor richtingsveranderingen, aftakkingen, reducties en eindafsluitingen op roestvrijstalen leidingen. Aankoopacceptatie en veldacceptatie zijn doorgaans gebaseerd op vier verifieerbare punten: traceerbaarheid van kwaliteit en gietstuk, conformiteit met afmetingen met ASME B16.9, conditie van warmtebehandeling en oppervlakteconditie/reparatielimieten consistent met het A403-programma.
Deze pagina geeft een samenvatting van de A403-aankoopomvang voor stompgelaste roestvrijstalen buisfittingen, inclusief beschrijvingseenheden (inch-pound versus SI "M"), referentiestandaarden die worden gebruikt in projectspecificaties, soorten fittingen die worden gedekt en technische gegevens ter ondersteuning van de vrijgave - chemische samenstelling per gietstuk, trek- en testrapportlogica, vereisten voor oplossingsgloeiing, grenzen voor discontinuïteit van het oppervlak en lasreparatietoeslag - zodat kopers een traceerbare, controleerbare, productieklare bestelling kunnen plaatsen op het moment van levering.
Soorten fittingen die gedekt zijn (ASTM A403 WP roestvrijstalen fittingen)
ASTM A403 WP roestvrijstalen buisfittingen worden doorgaans geleverd als in de fabriek vervaardigde stompgelaste fittingen ter ondersteuning van de montage van roestvrijstalen drukleidingen. Voor inkoop- en productiecontrole wordt het type armatuur doorgaans gespecificeerd samen met de toepasselijke maatnorm (ASME B16.9 of overeenkomstige MSS-praktijk), NPS en schema, en bestelde kwaliteit (WP304/WP304L of WP316/WP316L), zodat pasvorm, lasvoorbereiding en spoelgewichten consistent blijven in het hele pakket.
Belangrijkste families van stompgelaste fittingen (meest gebruikelijk bij roestvrijstalen spoelwerk)
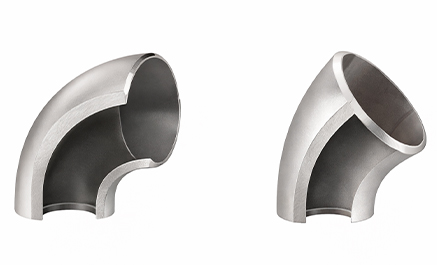
• Ellebogen (45 graden / 90 graden / 180 graden)
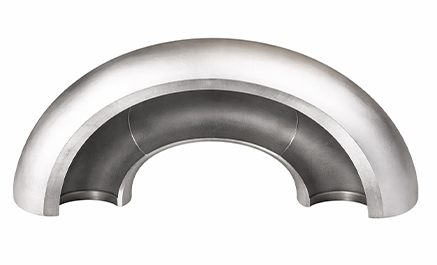
• Tees (gelijk / reducerend)
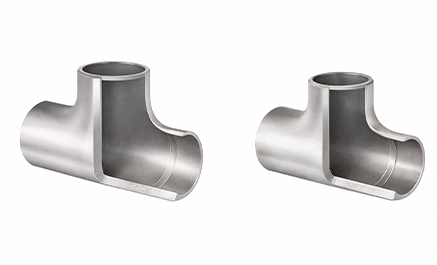
• Reducties (concentrisch / excentrisch)
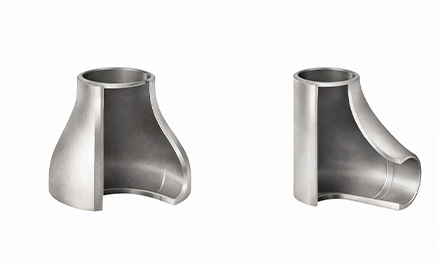
CON/ECC-reductie – specificeer NPS (groot × klein) en Sch; BW: ASME B16.9 (gladde/afgeschuinde uiteinden); SW-wisselplaat: ASME B16.11 Type 1/2/3 (typisch NPS ≤ 2). Wordt gebruikt voor de overgang tussen lijngroottes. Reducties Concentrisch zijn gebruikelijk in verticale lijnen; excentrisch worden vaak gespecificeerd in horizontale lijnen om de afvoer te beheersen en zakken te voorkomen. Eisen aan de juiste oriëntatie worden meestal opgelost op spoelvlakniveau, maar bij aankopen moet ook het type reductie (ECC/CON) en het schema worden vastgelegd. Details over afmetingen en gewicht kunt u raadplegen in de PDF: Afmetingen en gewicht reducties. excentriek.
• Kappen (stomgelaste kappen/socket gelaste kappen)
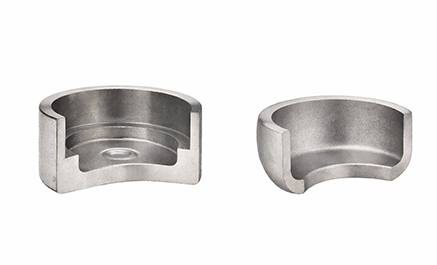
Verbinding en bijzondere vormen (afhankelijk van het project, maar worden vaak gegroepeerd)
• Olets / filialen
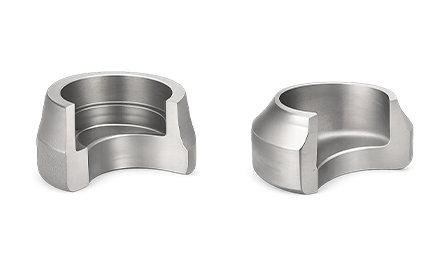
Sockolet / Weldolet - T-loze aftakking op volledige grootte; specificeer het type (Sockolet/Weldolet), hoofdtraject NPS × Aftakking NPS, drukklasse (of lijnklasse) en eindtype (SW/BW); zorg ervoor dat de verstevigingsvereisten overeenkomen met de leidingklasse om montage/EIND-herbewerking te voorkomen. Ze worden gebruikt bij het nemen van een aftakking van een hoofdtraject zonder T-stuk van volledige grootte, vooral in drukke rekken of retrofitverbindingen. De keuze van de uitlaat is meestal gekoppeld aan de lijnklasse en verstevigingsvereisten van de vestiging, zodat de juiste combinatie van type en maat herbewerking tijdens aanpassing en inspectie voorkomt.
• Curven (inductie- of gevormde curven, indien gespecificeerd)
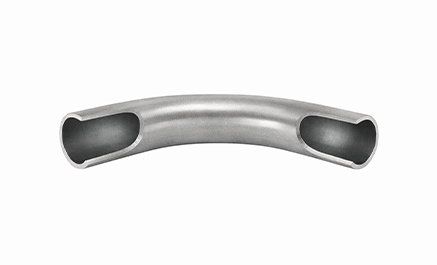
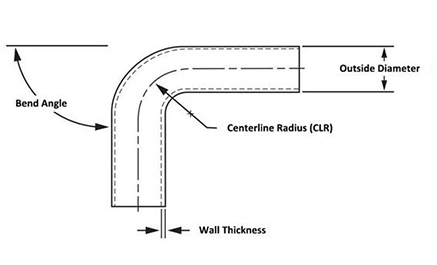
Curve versus elleboog (CLR): Elleboog=CLR 1D (SR) of 1,5D (LR). Buiscurve=CLR > 2D (bijv. 3D/5D/6D/8D). Pijpbocht: Specificeer CLR (3D/5D/6D/8D of aangepast) en buighoek (15 graden /22,5 graden /30 graden /45 graden /60 graden /90 graden /180 graden of aangepast); NPS × Sch volgens lijnklasse. Het wordt gebruikt om het aantal lassen te verminderen op lay-outs met een grote radius of waar een soepele vloei vereist is. Inkoop moet de straal/krommingshoek en het schema afstemmen op de isometrie en vermijden dat ellebogen worden vervangen waar de geometrie een bocht vereist.
• Koppelingen en nippels (indien meegeleverd in roestvrijstalen accessoirepakket) Koppeling
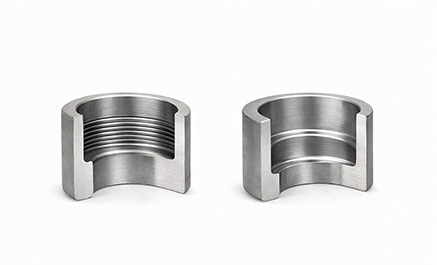
Koppeling - ASTM A182; kwaliteit F304/F304L of F316/F316L; maat tot 20"; type: Socket Weld-koppeling / schroefdraadkoppeling / SW×schroefdraad (één uiteinde SW, andere schroefdraad); schroefdraadvorm indien gespecificeerd: BTC / EUE / NUE / Premium.
Niplo
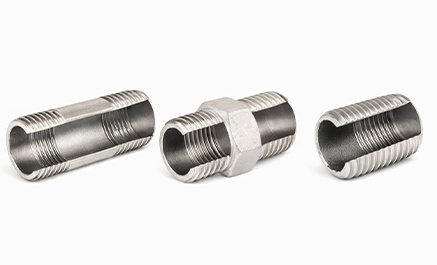
Nippel, pijp - aan beide uiteinden voorzien van schroefdraad; type opgeven: tonnippel / zeskantnippel / sluitnippel / verloopnippel (ongelijk); maat 1/2″–6″; Sch 10/40/80;=volledige lengte (inclusief schroefdraad) of kort; Draadstandaard: BSP/BSPT/NPT/NPSM/Metrisch; coating indien gespecificeerd: zwarte verf / gelakt / gegalvaniseerd.
Bij sommige projecten worden verbindingen met kleine diameters of schroefdraad-/insteekelementen voor het gemak in dezelfde leveringsomvang gegroepeerd. In dat geval moet bij de aankoop expliciet de toepasselijke maatnorm worden vermeld (bijvoorbeeld B16.11 voor smeedstukken met een kleine diameter) om te voorkomen dat de verwachtingen op het gebied van stomplassen worden vermengd met de vereisten voor gesmede fittingen.
Wat moet u aangeven in de bestelling (om “functioneel vergelijkbare” vervangingen te voorkomen)
Voor elk fittingitem omvat de aankoopbeschrijving doorgaans: fittingtype (elleboog/T-stuk/verloopstuk/kap/olet/bocht, etc.) • maatnorm (ASME B16.9 en/of toepasselijke MSS-praktijk) • NPS en schema (inclusief items met een hoog verbruik, zoals 2-inch roestvrijstalen buisfittingen (NPS 2) met Sch 10S/40S/80S waar van toepassing) • kwaliteit (WP304/WP304L of WP316/WP316L) en vereiste documentatie/traceerbaarheid. Deze aanpak zorgt ervoor dat de geleverde roestvrijstalen armaturen consistent blijven met de projectlijnklasse en vermindert downstream-problemen zoals planningsverschillen, onjuiste reductietypes of tapvervangingen die vaak resulteren in kwaliteitsborgingen en herbewerking van de productie.
Specificaties en standaarddekking (ASTM A403 WP)
Reikwijdte van de standaard en logica van WP-cijfers
ASTM A403 omvat gesmede austenitische roestvrijstalen buisfittingen voor drukleidingen. Kwaliteiten worden voorafgegaan door WP of CR op basis van toepasselijke maat-/druknormen, en WP-kwaliteiten omvatten klassen die een naadloze of gelaste constructie aangeven, evenals de methode en omvang van de gebruikte NDO. Gegoten accessoires vallen buiten dit bereik.
Eenheden van beschrijving
ASTM A403 wordt uitgedrukt in inch-pound- en SI-eenheden. Tenzij de inkooporder de toepasselijke aanduiding “M” (SI) specificeert, wordt het materiaal geleverd in inch-pound-eenheden en worden beide systemen onafhankelijk behandeld om non-conformiteiten te voorkomen.
Referentienormen
A403 verwijst gewoonlijk naar ASTM A351/A743/A744 (gietstukken, uitgesloten van A403-levering), ASTM A751 (chemie), ASTM A960/A960M (algemene vereisten), ASTM E112/E165 (testen), ASME B16.9/B16.11 (afmetingen/druk), MSS SP-25/SP-43/SP-79/SP-95/SP-97 (praktijken voor markeringen en accessoires) en AWS A5.4/A5.9/A5.11/A5.14 (lastoevoegmaterialen).
Productgegevenstabel
| Concept | Levering van roestvrijstalen buisfittingen (typisch) |
|---|---|
| Regel | ASTM A403 (WP/CR-voorvoegsel) |
| Gemeenschappelijke cijfers | WP304 / WP304L / WP316 / WP316L (andere beschikbaar op aanvraag) |
| Bouw | Naadloos of gelast (WP-klasse geeft constructie en omvang van NDO aan) |
| Maatbereik | 1/2″ NB tot 48″ NB |
| Muur / schema | Schema 10S/40S/80S |
| Gebruikelijk verzoek | 2 inch roestvrijstalen buisfittingen (NPS 2) in Sch 10S/40S/80S |
Toepassingsscenario's
Water met chloriden, buitenrekken aan de kust en wasplaatsen (WP316 / WP316L roestvrij staal)
Wanneer het onderhoud gepaard gaat met blootstelling aan chloriden (koelwater, opspattend zeewater, overdracht van pekel, veelvuldig wassen), bestaat het risico vanuit inkoopoogpunt uit plaatselijke putjes/openingen, beginnend bij lasranden, verbindingsspleten en niet-gedraineerde lage gebieden. Door de roestvrijstalen buisfittingen WP316/WP316L te selecteren, wordt molybdeen toegevoegd (gecontroleerd in de MTC) en wordt de sterkte in deze startzones verbeterd, waardoor het risico op vroegtijdige lekkages in nauwe verbindingen en openingen wordt verminderd.
• Typische toepassing: leidingrekken buiten in de buurt van zeelucht, koelwatercollectoren, CIP/wasserviceleidingen, chemische afvoeren/neutralisatie met aanwezige chloriden. • Logica voor keuze van soort: â'ˆ WP316L voor gelaste spoelen en herhaalde productie (lager koolstofgehalte verbetert de marge tegen lassensibilisatie). â'‰ WP316 voor algemene roestvrije productie waarbij de lijnklasse geen klasse L vereist. • Hoe het voordeel ter plaatse wordt gerealiseerd: â'ˆ Vereist traceerbaarheid per gietstuk/batch en MTC-chemie per gietstuk voor elke batch, zodat de kwaliteit met Mo verifieerbaar is bij ontvangst. ‰ Specificeer de PMI-dekking (per lot of 100% op kritische lijnen) om 304/316-mengsels te vermijden – het meest voorkomende probleem van “doorgeven op papier, falen op locatie” bij gemengde roestvrijstalen projecten. Zorg voor een consistente beits-/passiveringsstatus tussen batches om ongelijkmatige oppervlaktecondities te voorkomen die lokale corrosie in gebieden grenzend aan de las versnellen.
Algemene procesleidingen, binnendiensten en apparatuur die in contact komt met voedsel (WP304/WP304L, SUS 304 roestvrij staal)
Voor interieurdiensten en algemene proceslijnen waar de dominante vereiste stabiele corrosieweerstand + reinigingsgemak is (in plaats van weerstand tegen chlorideputjes), wordt doorgaans WP304/WP304L (SUS 304 roestvrij staal) geselecteerd om de kosten te beheersen en tegelijkertijd de voorspelbare productie- en hygiëneprestaties te behouden.
Typische toepassing: procesleidingen binnenshuis, perslucht (droog), inert gas, schoon water zonder de aanwezigheid van chloriden, overdracht van voedselcontact waarbij routinematige reiniging de belangrijkste factor is. Logica voor klasseselectie: â'ˆ WP304L voor gelaste spoelen en frequente lasverbindingen in het veld (controleert koolstof om de lasrobuustheid te verbeteren). â'‰ WP304 voor standaardproductie waarbij het project kwaliteit L niet specificeert. Hoe het voordeel ter plaatse wordt gerealiseerd: â'ˆ Stel standaard + kwaliteit + schema in op offerteaanvraag-/PO-niveau, zodat ellebogen/T-stukken/reducties niet als "functioneel vergelijkbare maar qua afmetingen gemengde" stukken aankomen. ‰ Gebruik een cast/lot-toewijzing per zending, zodat de ontvangst de pallets snel kan verzenden en de productie spoelen kan vrijgeven zonder documentblokken. Zorg voor een consistente oppervlakteconditie (gepassiveerd/kalkvrij) om slijpen en extra reiniging vóór het lassen te verminderen, een veel voorkomende tijdverspilling bij de prefabricage van roestvrij staal.
316 versus 304: roestvrij staal voor buisfittingen
Zowel 304 als 316 worden breed gespecificeerd voor roestvrijstalen buisfittingen, maar worden gekocht voor verschillende risicoprofielen. De beslissing hangt vaak af van de vraag of het onderhoud plaatselijke corrosie (putvorming/scheurvorming) kan veroorzaken rond verbindingen en gebieden met slechte drainage, of dat het project zich richt op algehele corrosiebestendigheid, netheid en kostenstabiliteit voor een groot aantal armaturen.
Wanneer WP304 / WP304L (SUS 304 roestvrij staal) meestal wordt gespecificeerd
WP304/WP304L wordt doorgaans geselecteerd voor interieurdiensten en algemene processen waarbij de blootstelling aan chloriden onder controle wordt gehouden en de prioriteit constante beschikbaarheid en voorspelbare productie is. Typische toepassing: procesleidingen binnenshuis, droge gasleidingen, schoon water zonder chloriderisico, routinematige reinigingsomgevingen. Resultaat voor inkoop: stabiele levertijden en consistente productie van spoelen waarbij kwaliteit en planning consistent blijven in het hele pakket.
Wanneer WP316 / WP316L meestal wordt gespecificeerd
WP316/WP316L wordt doorgaans geselecteerd wanneer blootstelling aan chloride de kans op vroegtijdige putvorming of spleetaantasting in verbindingen, verbindingsgrensvlakken en gebieden grenzend aan de las vergroot. Bij deze diensten wordt de molybdeenchemie bij MTC behandeld als een kwaliteitsbepalend acceptatiepunt en kan indien nodig door PMI worden bevestigd. Typische toepassing: buitenrekken aan de kust, wasdiensten, koelwater, chlorideafvoeren. Aankoopresultaat: verminderd risico op vroegtijdige lekkage in gebieden die gevoelig zijn voor plaatselijke corrosie, waarbij acceptatie wordt ondersteund door chemische traceerbaarheid per gietstuk.
304L versus 316L voor gelaste spoelpakketten
Voor geprefabriceerde spoelen en veldverbindingen worden vaak L-kwaliteiten gespecificeerd ter ondersteuning van gelaste fabricage. Wanneer de serviceselectie om 316 vraagt, zorgt de keuze voor 316L ervoor dat de materiaalstrategie in lijn blijft met de gelaste spoelconstructie en de scheidingspraktijken voor gemengde partijen.
Is roestvrij staal 316 magnetisch (en is roestvrij staal 304 magnetisch)?
Magnetische respons is geen betrouwbare kwaliteitsaanduiding bij roestvrijstalen accessoires. Austenitisch roestvast staal kan een laag/zwak magnetisme vertonen, afhankelijk van de warmtebehandelingsomstandigheden en de hoeveelheid koud werk die tijdens het vormen wordt geïntroduceerd. Voor acceptatie bij de inkoop is de kwaliteitscontrole gekoppeld aan stortidentificatie, MTC-chemie en PMI wanneer gespecificeerd door de project-ITP, zodat de materiaalidentiteit controleerbaar is en niet kan worden afgeleid uit een magneettest.
Systeempakket
Roestvrijstalen buisfittingen worden sneller verzonden als de reeks interfaces consistent is: buis + stompgelaste fittingen + flenzen van dezelfde kwaliteitfamilie (304/304L of 316/316L), NPS/schema en eindvoorbereiding/dimensionele standaard. Dit vermindert twee veelvoorkomende vertragingen op locatie: (1) items van verschillende kwaliteit binnen één set en (2) verschillen in wand/boring die de montage vertragen, vooral bij repetitieve maten zoals 2-inch (NPS 2) roestvrijstalen buisfittingen. Een uniform traceerbaarheidspakket (gemarkeerd met â†' pour â†' MTC â†' overeenkomende paklijstitems) helpt bij het vrijgeven van de kit als een enkele batch in plaats van deze op te splitsen in gedeeltelijke quarantaines.
Kwaliteits- en technisch gegevenspakket
Materiaal
A403 WP-fittingen worden vervaardigd uit gesmede roestvrijstalen uitgangsvormen zoals smeedstukken, staven, platen en buisvormige producten. Elke batch is gekoppeld aan een oven-/gietidentiteit, zodat de chemische en mechanische conformiteit terug te voeren is op de geleverde accessoires.
Fusie (staalfabriek)
A403-programma's kunnen gebruik maken van elektrische oven- of vacuümsmeltroutes, en kunnen secundaire hersmeltroutes omvatten (zoals vacuümhersmelten/ESR-type praktijk). De praktische eis bij inkoop is dat de gietidentiteit consistent blijft in het hergietmateriaal, zodat het oven-/gietnummer van het armatuur kan worden afgestemd met de set materiaaltestcertificaten.
Gevormd
Fittingen kunnen worden geproduceerd door middel van methoden zoals pers-/hamersmeden, extrusie, verdikking, walsen, buigen, lassen en machinaal bewerken, of combinaties hiervan. Het belangrijkste resultaat van acceptatie is dat het vormen geen schadelijke defecten introduceert en dat de uiteindelijke geometrie binnen de toepasselijke maatnorm blijft.
warmte behandeling
A403 WP roestvrijstalen fittingen worden meestal geleverd in de gespecificeerde warmtebehandelde toestand. Wanneer lassen deel uitmaakt van het productietraject, wordt dit voltooid vóór de laatste warmtebehandeling. Wanneer fittingen onder gecontroleerde omstandigheden worden vervaardigd uit oplossingsgegloeid basismateriaal, is extra opnieuw uitgloeien mogelijk niet nodig, afhankelijk van de productroute en de kwaliteitvereisten.
Voor materialen van H-kwaliteit vereist oplossingsgloeien een speciale warmtebehandelingscyclus. Fittingen worden geleverd in warmtebehandelde toestand en eventuele fabricagelassen worden voltooid vóór de laatste warmtebehandeling. Wanneer fittingen worden geproduceerd door directe bewerking van smeedstukken of oplossingsgegloeide staven, is voor dat traject geen opnieuw gloeien vereist.
Oplossing gloeien/warmtebehandeling (ASTM A403)
| Rang | Oplossingsgloeiende temperatuur, ° F [Â graad], min. tenzij er een bereik is opgegeven |
|---|---|
| Allemaal behalve de hieronder genoemde | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Chemische samenstelling
De chemische samenstelling wordt gecontroleerd door gieten en komt pas vrij als deze voldoet aan de eisen van de bestelde kwaliteit. Het MTC rapporteert de chemieresultaten tegen dezelfde gietidentiteit als aangegeven op de armaturen, waardoor de ontvangstinspectie de naleving van de kwaliteit kan bevestigen en de scheiding per cast/lot in gemengde pakketten kan worden gehandhaafd. Wanneer de project-ITP positieve kwaliteitssegregatie vereist, wordt PMI toegepast op de gedefinieerde reikwijdte om 304/316-vermenging tijdens ontvangst en productie te voorkomen.
| Rang | Samenstelling, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| WP-klasse | CR-klasse | UNS-aanduiding | C | mn | Q | Ja | Ja | Geen van beide | Cr | ma | Jij |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–11,0 | 18,0–20,0 | € | € |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8,0–12,0 | 18,0–20,0 | € | € |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19,0–22,0 | 24,0–26,0 | € | € |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16,0–18,0 | 2.00-3.00 uur | € |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10,0–14,0 | 16,0–18,0 | 2.00-3.00 uur | € |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9,0–12,0 | 17,0–19,0 | € | G |
Trekeigenschappen (A403 WP/CR-kwaliteiten)
| Alle WP- en CR-kwaliteiten | Elasticiteitsgrens, min. ksi [MPa] | Treksterkte, min. ksi [MPa] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] tot 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
De trekeigenschappen van de hulpmaterialen moeten voldoen aan de trekeisen. Tests en rapporten worden uitgevoerd in overeenstemming met de methoden en definities van ASTM A370. Trekmonsters kunnen in de lengte- of dwarsrichting worden gesneden; Wanneer rekvereisten voor beide richtingen zijn gedefinieerd, wordt de toepasselijke eis geëvalueerd in de overeenkomstige monsterrichting.
Logica van het trekproefrapport
A403-programma's herkennen twee conforme rapportagepaden:
• Treksterkterapporten van uitgangsmateriaal kunnen de naleving ondersteunen wanneer de warmtebehandelingscondities overeenkomen met die van het bevestigingsmateriaal. • Wanneer het oorspronkelijke materiaal niet werd getest, of wanneer de warmtebehandelingsconditie verschilt, wordt een trekproef uitgevoerd op materiaal dat representatief is voor de afgewerkte accessoires in dezelfde warmtebehandelingsconditie, gekoppeld aan de identiteit van het ovenstaal.
Uitgangsmateriaal versus afgewerkte accessoires
Wanneer trekproefrapporten zijn gebaseerd op de uitgangsmaterialen, blijven de rapporten alleen geldig als de warmtebehandelingsconditie van het uitgangsmateriaal dezelfde is als de warmtebehandelingsconditie van de accessoires. Als het oorspronkelijke materiaal niet is getest of als de warmtebehandelingscondities verschillen, voert de fabrikant van de armatuur ten minste één trekproef uit voor elk ovenstaal op materiaal dat representatief is voor een armatuur, en de warmtebehandelingscondities van de test komen overeen met die van de representatieve armatuur.
oppervlakte behandeling
Accessoires die volgens deze norm worden geleverd, worden visueel onderzocht en typische oppervlaktediscontinuïteiten worden in de diepte gemeten. Oppervlakkige “visschubben”-scheuren dieper dan 1/64 inch (0,4 mm) worden verwijderd. Mechanische defecten dieper dan 1/16 inch (1,6 mm) worden verwijderd. Met uitzondering van deze twee punten zijn de discontinuïteiten in het oppervlak niet dieper dan 5% van de gespecificeerde nominale wanddikte, en blijft het afgewerkte oppervlak in goede en bewerkbare staat.
Oppervlaktereparatie, lokale reparatie en lasreparatiemarge
Oppervlaktereparatie wordt gebruikt om plaatselijke onvolkomenheden binnen gedefinieerde grenzen te verwijderen, gevolgd door herinspectie om een acceptabele oppervlakteconditie voor lassen en onderhoud te bevestigen.
Het bereik van lasreparaties wordt beheerst door strikte limieten; Wanneer de diepte van het defect of het aangetaste gebied de toegestane drempelwaarden overschrijdt, wordt er geen lasreparatie toegepast en mislukt de ontgrendeling van het accessoire. Dit beschermt de koper tegen het accepteren van accessoires die later door de constructie-QA kunnen worden afgewezen of die onzekerheid in de service kunnen veroorzaken.
Voordelen op locatie (afstelling, lasbaarheid, acceptatiepunten)
Geometrie die de lastijd verkort (aanpassingsregelingen die de realiteit van prefabricage overleven)
Bij het werken met roestvrijstalen spoelen is ‘geometrie’ geen marketingwoord: het is het verschil tussen een spoel die de eerste keer last en een spoel die urenlang moet worden bijgesteld en opnieuw afgeschuind. Inkoop doet dit ter plaatse door drie afstelpunten in het leveringspakket in te stellen en deze bij ontvangst te verifiëren:
• Consistentie van eindvoorbereiding: stompgelaste uiteinden worden geleverd met een consistent afschuiningsprofiel volgens de toepasselijke voorbereidingspraktijk, zodat lassers geen afschuiningen hoeven bij te snijden of afschuiningen opnieuw in te stellen binnen dezelfde spoelset. Dit is vooral zichtbaar bij voorwerpen die veel bewegen, zoals 2-inch (NPS 2) roestvrijstalen buisfittingen, waarbij het aantal lassen kleine inconsistenties vergroot. • Uitlijning van het schema over het hele perceel: de geleverde bochten/T-stukken/reducties komen overeen met het gevraagde schema (Sch 10S/40S/80S), waardoor wandverschillen bij de verbinding worden vermeden die extra vulmateriaal, slijpen en een groter risico op NDT vereisen. • Rondheid en stabiliteit van het eindvlak: de eindcondities worden stabiel genoeg gehouden zodat standaard instelgereedschappen en spottingsequenties naar verwachting werken, waardoor tijdverspilling wordt verminderd bij het forceren van uitlijning of het corrigeren van verkeerde uitlijning vóór het lassen.
Het praktische resultaat is een voorspelbare wortelopening, stabiel stippelen en minder ‘passende houvasten’ door de inspecteur tijdens de productie van de spoel.
Oppervlakte-integriteit met meetbare drempels (die de inspecteur verifieert voordat er kan worden gelast)
Bij roestvrijstalen fittingen beïnvloedt de oppervlakteconditie zowel de kwaliteit van de las als de snelheid van acceptatie. De A403-programma's beheersen dit door middel van meetbare discontinuïteitlimieten en herinspectie na reparatie, waardoor het oppervlak dat voor productie wordt geleverd voorspelbaar wordt:
• Gedefinieerde verwijderingsdrempels: oppervlakkige “visschubben”-scheuren dieper dan 1/64 in (0,4 mm) worden verwijderd; mechanische defecten dieper dan 1/16 inch (1,6 mm) worden verwijderd; overige discontinuïteiten worden beperkt tot ≤ 5% van de nominale wanddikte. Met deze cijfers kunnen ontvangstinspecties en winkel-QA snel een beslissing nemen over accepteren/afwijzen zonder subjectief debat. • Herinspectie na reparatie: Wanneer lokaal slijpen wordt uitgevoerd, wordt het gebied opnieuw gecontroleerd, zodat het oppervlak van de fitting geschikt blijft voor lassen en geen ondersnijdingsdefecten verbergt die later als PT/VT-problemen verschijnen. • Consistente oppervlakteconditie door het hele pakket – “kalkvrije/gepassiveerde” levering vermindert het reinigen en nabewerken vóór het lassen, een vaak voorkomende verborgen kosten bij prefabricage van roestvrij staal, vooral wanneer meerdere teams parallel werken en de variabiliteit van de oppervlakteconditie ongelijkmatige lasresultaten veroorzaakt.
Deze aanpak verkleint de kans dat er pas onaanvaardbare oppervlaktecondities worden ontdekt nadat de aanpassing is begonnen en de spoel al productie-uren in beslag neemt.
Reparatieregels die verborgen risico's bij verzending voorkomen (vrijgavepoorten die de NCR-kosten verlagen)
De kostbaarste mislukkingen bij roestvrij staalprojecten verschijnen niet op het terrein van de leverancier: ze verschijnen nadat het werk al arbeid met zich meebrengt. Daarom wordt de A403-lasreparatiemarge behandeld als een vrijgavepoort aan de inkoopkant om te voorkomen dat accessoires worden verzonden die later NCR veroorzaken:
â'œ Strikte limieten voor lasreparaties: Lasreparaties zijn niet toegestaan als de diepte van het defect groter is dan 33 1/3% van de nominale wanddikte of als het getroffen gebied groter is dan 10% van het oppervlak van het armatuur. Accessoires buiten deze limieten worden niet “gerepareerd en geïntegreerd”; ze worden niet vrijgelaten. Gecontroleerde verwijdering van defecten: Onaanvaardbare gebieden worden verwijderd door mechanische methoden of goedgekeurd thermisch snijden/gutsen, vervolgens gereinigd en opnieuw geïnspecteerd om te bevestigen dat het basismateriaal gezond is. Impact op projectacceptatie: Door voorafgaand aan verzending te controleren of reparatie in aanmerking komt, vermijdt de koper late afwijzingen bij ontvangst of tijdens spoelinspectie, die anders start en stopzetting van de productie, nabestellingen en planningsverstoringen veroorzaken.
Voor aankopen vertalen deze drie controles – pasvormgeometrie, oppervlaktedrempels en geschiktheid voor reparatie – zich rechtstreeks in minder retenties ter plaatse, minder herbewerkingscycli en een soepelere acceptatie ten opzichte van de ITP van het project.
Samenwerkingservaring (leveringscontrole, batchisolatie en ontvangstsnelheid)
Bestelnotities (PO-velden die herbewerking voorkomen)
Norm: ASTM A403 (vermeld expliciet de SI-vereiste als het project een SI-leveringsaanduiding vereist) Kwaliteit: WP304/WP304L of WP316/WP316L Constructie/klasse: Naadloos of gelast; NDT-klasse/scope afgestemd op project ITP Dimensionale standaard: ASME B16.9 (stomplas) en eventuele toepasselijke MSS-vereisten per fittingtype Grootte en schema: inclusief kritische herhalingen zoals 2-inch roestvrijstalen buisfittingen met Sch 10S/40S/80S Oppervlakteconditie: gepassiveerd/kalkvrij; specificeer eventuele aanvullende afwerkingsvereisten Reparatieacceptatie: Toelage voor lasreparaties valt onder de A403-programmavereisten Documentatiepakket: MTC per gietstuk, set testrapporten en paklijstitems overeenkomend per gietstuk/partij
Aankoopcontroles voor fabriekssluitingen en geprefabriceerde spoelen
Uitval en geprefabriceerde spoolpakketten mislukken vaker als gevolg van vertragingen bij het instellen en kwaliteitsborging dan de klassetheorie. Het controlepunt is om artikelen met een hoog verbruik consistent te houden en elke doos traceerbaar te maken tot op het zendingsniveau, zodat spoelen onmiddellijk na ontvangst kunnen worden vrijgegeven.
Werkonderbrekingsproblemen gezien in stoppakketten
• Gemengde schema's binnen dezelfde spoelkit, waardoor er verschillen in de afstelling van de muur ontstaan en herbewerking en inkortingen worden afgedwongen. • Eindvariabiliteit (rondheid en consistentie van de afschuining) vertraagt de uitlijning en verlengt de lastijd. • MTC beschikbaar maar niet bruikbaar: er zijn certificaten zonder duidelijke link naar de exacte verzonden ellebogen/T-stukken, met quarantaine tot gevolg.
Vrijgavecontroles opgenomen in de inkooporder
• Sorteer repetitieve artikelen op grootte en schema, bijvoorbeeld 2-inch (NPS 2) roestvrijstalen buisfittingen in Sch 10S/40S/80S, zodat ze niet in het "ruwe equivalent" spoelpakket passen. • Een paklijst vereisen met toewijzing van cast/lot per batch, zodat de receptie de markering â†' castnummer â†' MTC kan afstemmen zonder elke doos te openen en opnieuw te ordenen. • Handhaaf stopkits op één graad per gebruiksblootstelling om het risico op vermenging te verminderen: alleen WP304L voor algemene binnentoepassingen en alleen WP316L voor chloride-/buiten-/spoelspoelen.
GNEE-uitvoeringsvoordelen
GNEE levert roestvrijstalen buisfittingen als pakket met gecontroleerde vrijgave, ontworpen voor snelle verzending en voorspelbare veldproductie:
• 304/316 Kwaliteitsmixcontrole: Bestellingen worden geordend op kwaliteit en storting/partij, zodat gemengde pallets geen gemengde spoelen worden. Ontvangende teams kunnen de markeringen afstemmen op de ongeopende paklijst en elke doos opnieuw ordenen. • Acceptatie Aligned Release Gates: Oppervlakteconditie en reparatiemarge worden behandeld als vrijgavecriteria voor verzending. Dit verkleint de kans dat "aanvaardbaar op voorraad" "op locatie wordt afgewezen", wat de reden is dat NCR-kosten en planningsverlies doorgaans optreden. • Documenten gekoppeld aan verzonden onderdelen: MTC's, pull-rapportagelogica en inspectierecords worden samengesteld om de oven-/gietidentiteit en paklijstitems te matchen. Inspecteurs kunnen de naleving verifiëren via storting/batch in plaats van op zoek te gaan naar dubbelzinnige PDF's. • Snellere doorstroming bij repetitieve formaten: Artikelen met een hoog verbruik, zoals 2-inch fittingen, worden verzonden met stabiele labels en partijtoewijzing, zodat QA op locatie ze snel kan verzenden en de productie in beweging kan houden.
Gratis offerte
Veelgestelde vragen (FAQ)
Vraag 1: Wat zijn stompgelaste roestvrijstalen buisfittingen? A1: Stompgelaste roestvrijstalen buisfittingen zijn in de fabriek gemaakte componenten zoals ellebogen, T-stukken, verloopstukken en doppen die rechtstreeks aan de uiteinden van roestvrijstalen buizen worden gelast voor drukleidingen en procesleidingen, doorgaans geleverd als WP-kwaliteiten volgens ASTM A403.
Vraag 2: Wat betekent WP in ASTM A403 roestvrijstalen fittingen? A2: WP identificeert soorten gesmede roestvrijstalen fittingen die worden gebruikt in leveringsprogramma's voor drukleidingen; De WP-klasse kan het bouwtraject (naadloos of gelast) en de bij de spanmiddelklasse behorende NDO-methode/scope aangeven.
Vraag 3: 304 versus 316 roestvrij staal, wat is het verschil voor accessoires? A3: 316 omvat molybdeen en wordt gewoonlijk gekozen daar waar chloriden het risico op putjes vergroten; 304 wordt veel gebruikt in algemene serviceomgevingen waar brede corrosiebestendigheid en kostenbeheersing prioriteiten zijn.
Vraag 4: Is roestvrij staal 316 magnetisch (en is roestvrij staal 304 magnetisch)? A4: In de gegloeide toestand zijn 304 en 316 austenitische roestvaste staalsoorten over het algemeen niet-magnetisch of zwak magnetisch, maar koud bewerken en bepaalde productieomstandigheden kunnen de magnetische respons vergroten; De cijferbevestiging is waar nodig gekoppeld aan de castidentiteit, MTC-chemie en PMI.
Populaire tags: astm a403 wp roestvrijstalen buisleidingen, leverancier, aangepast, groothandel, goedkoop, korting, prijslijst, lage prijs, op voorraad, gratis monster


